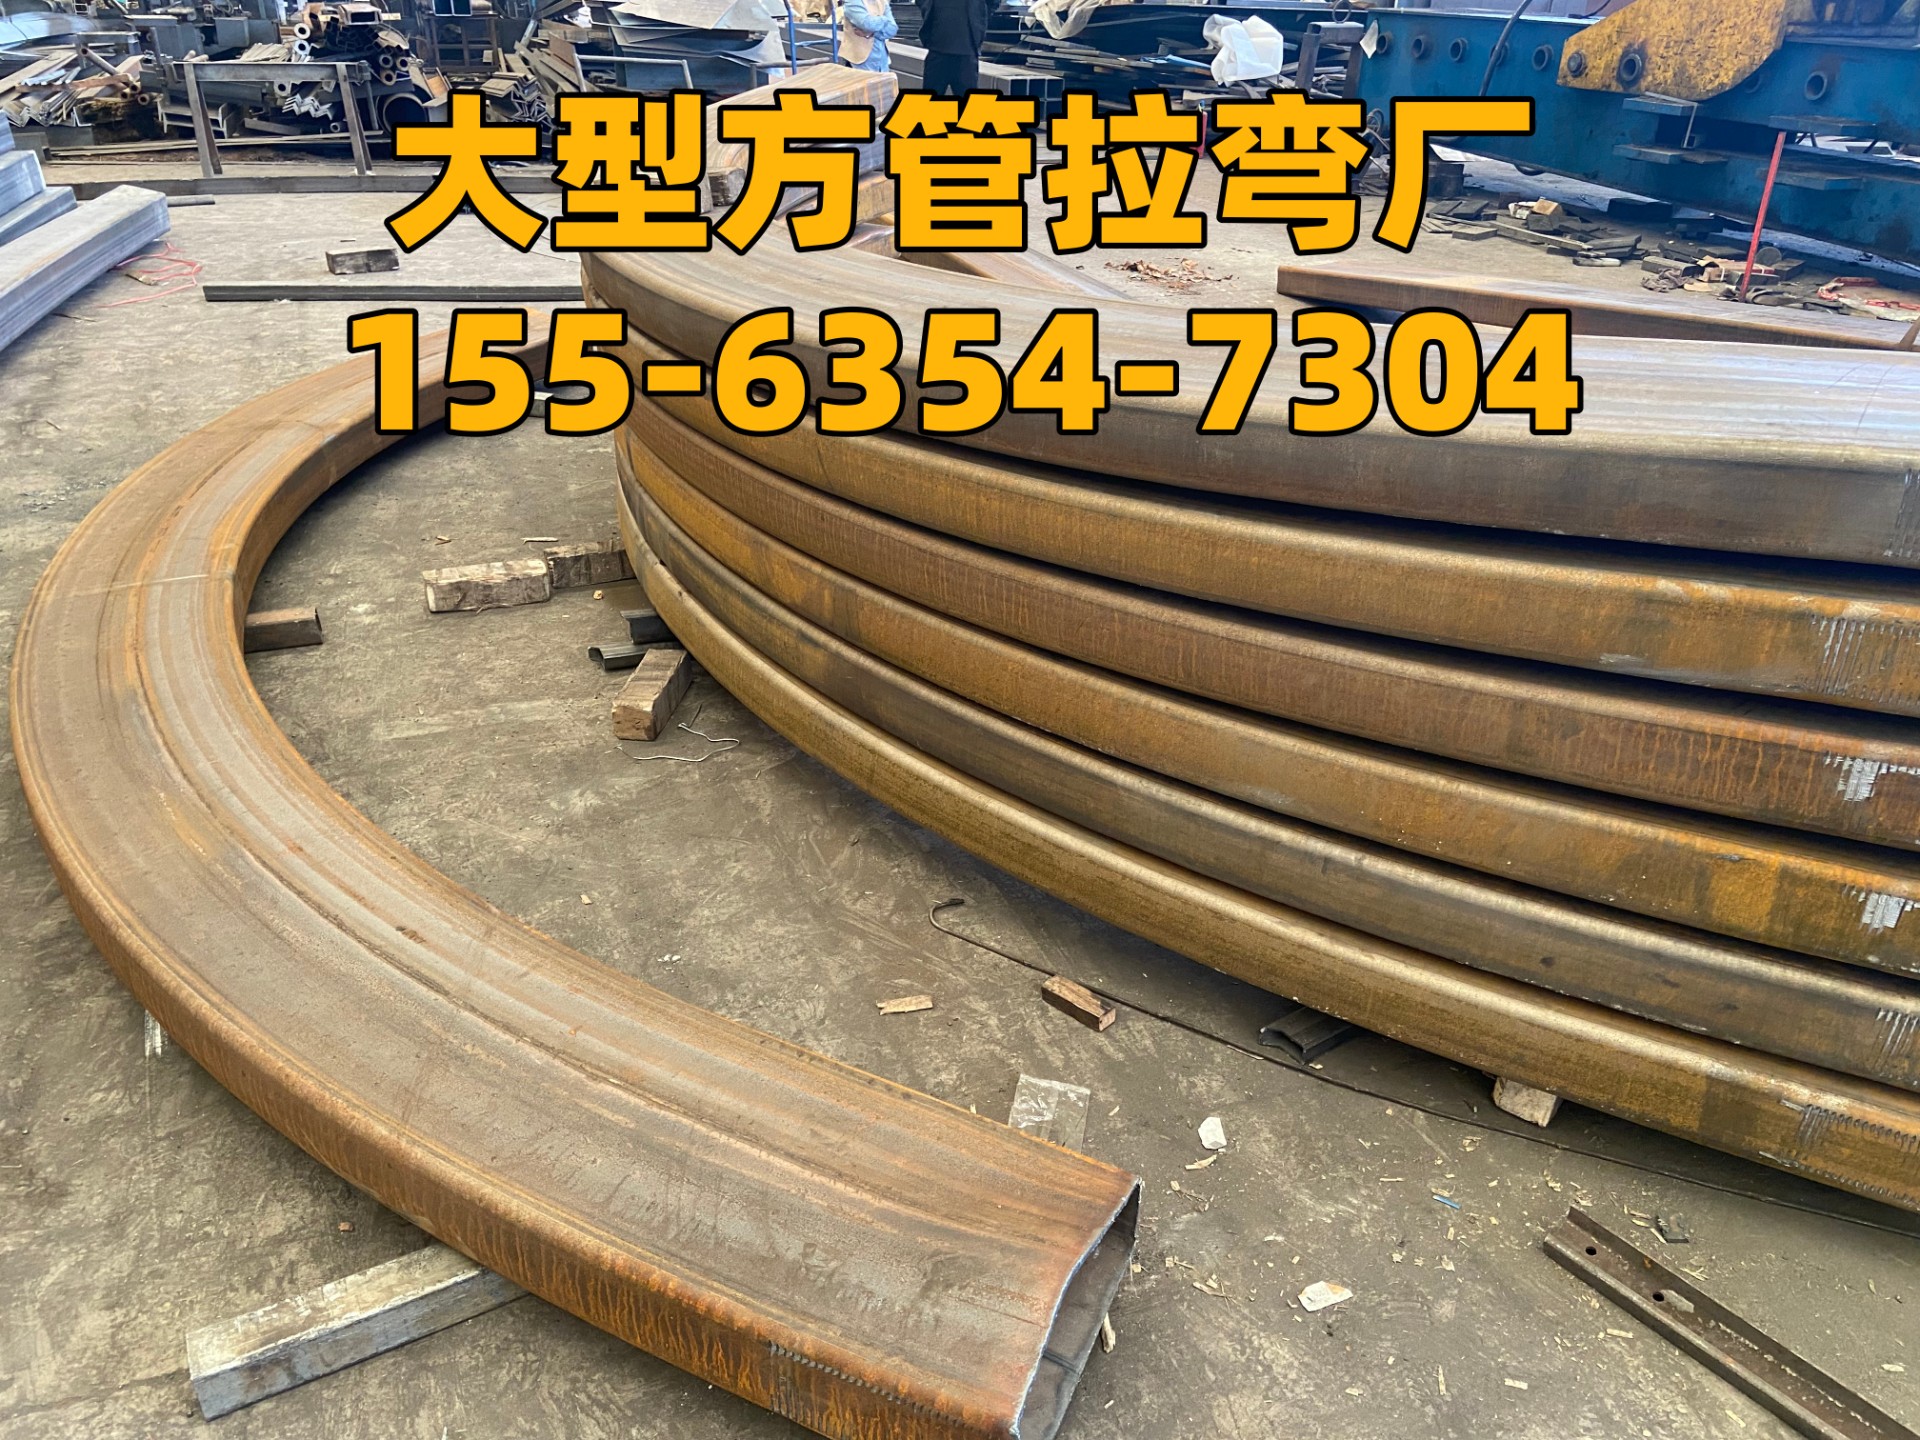
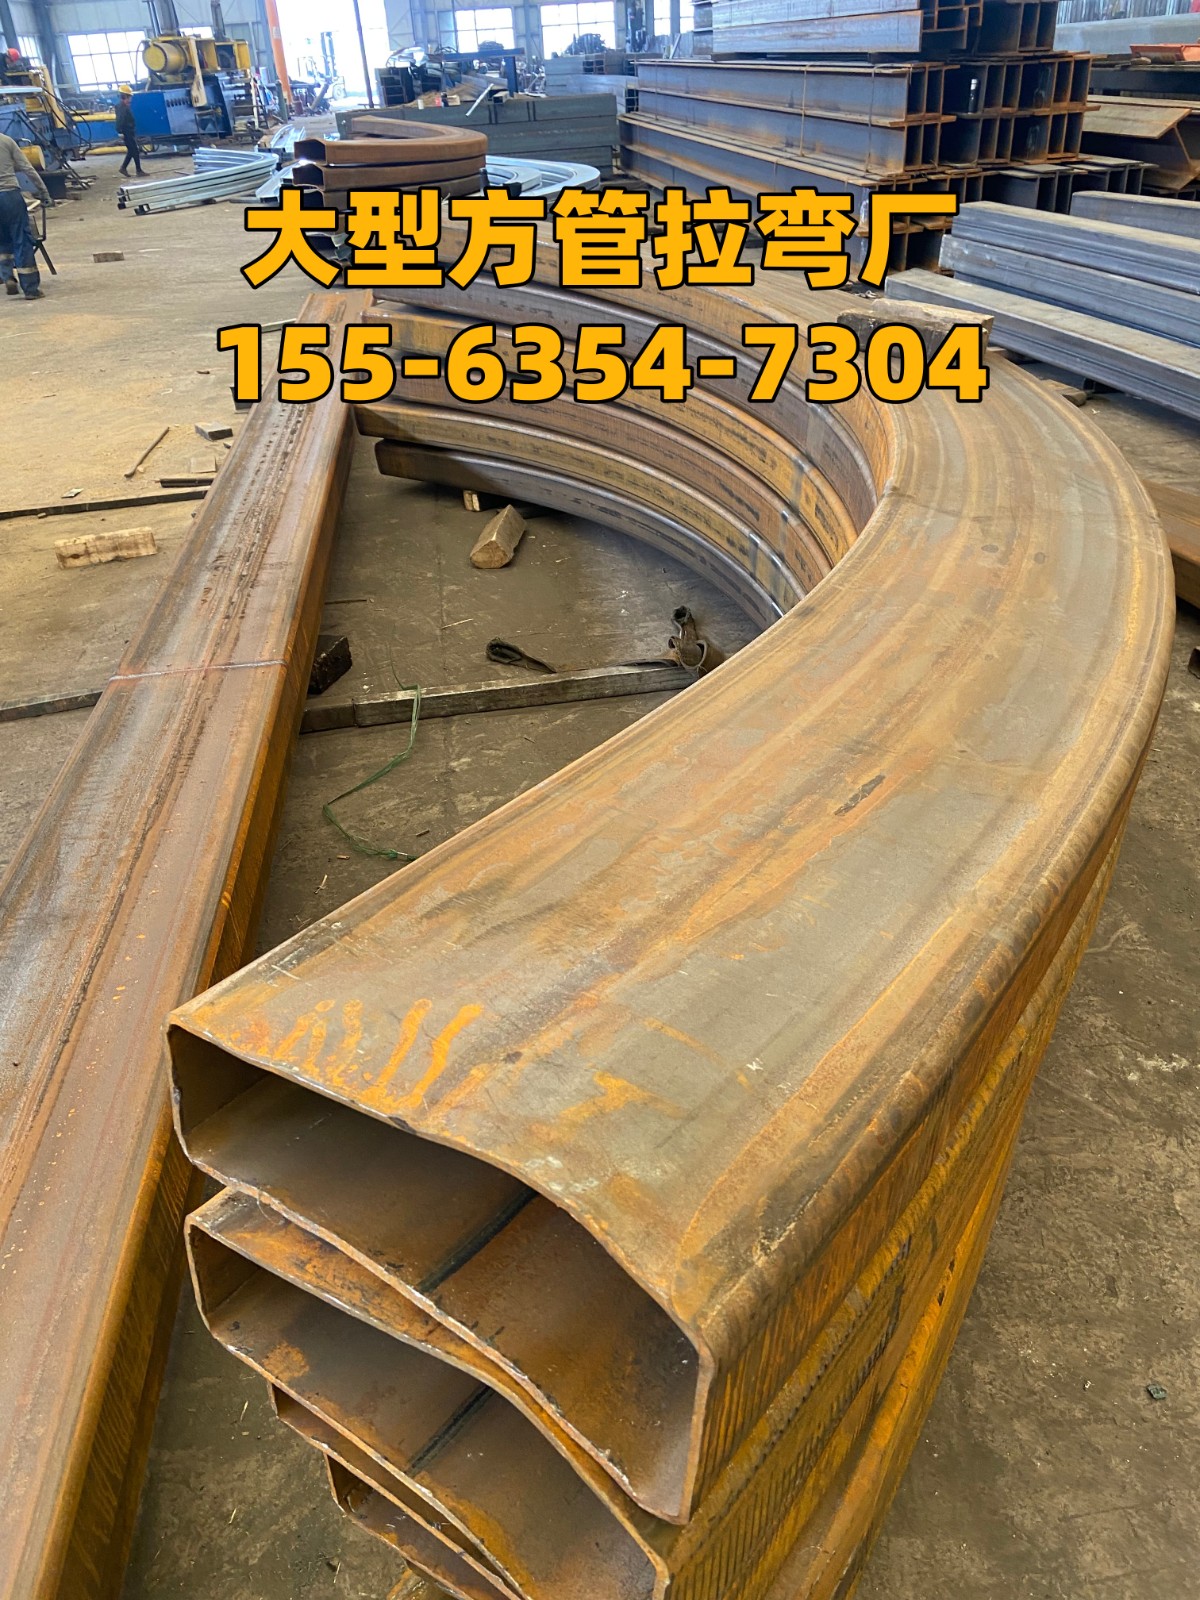
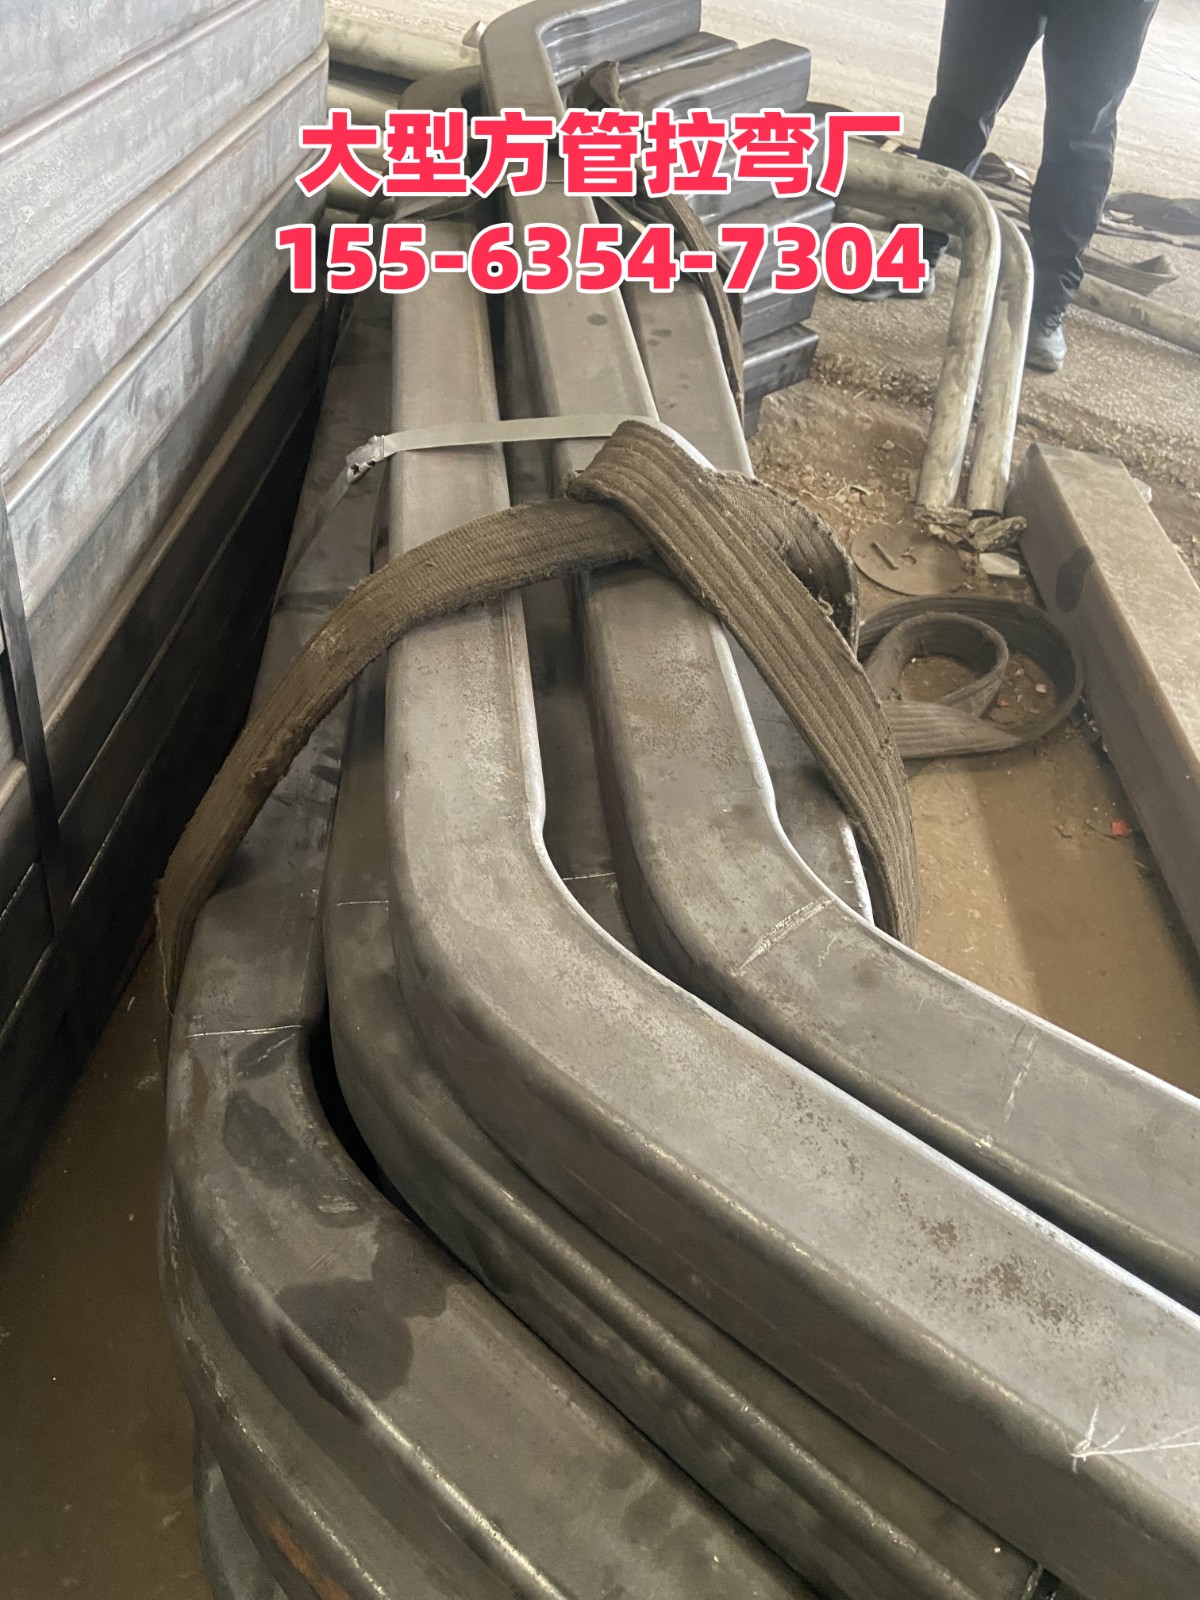
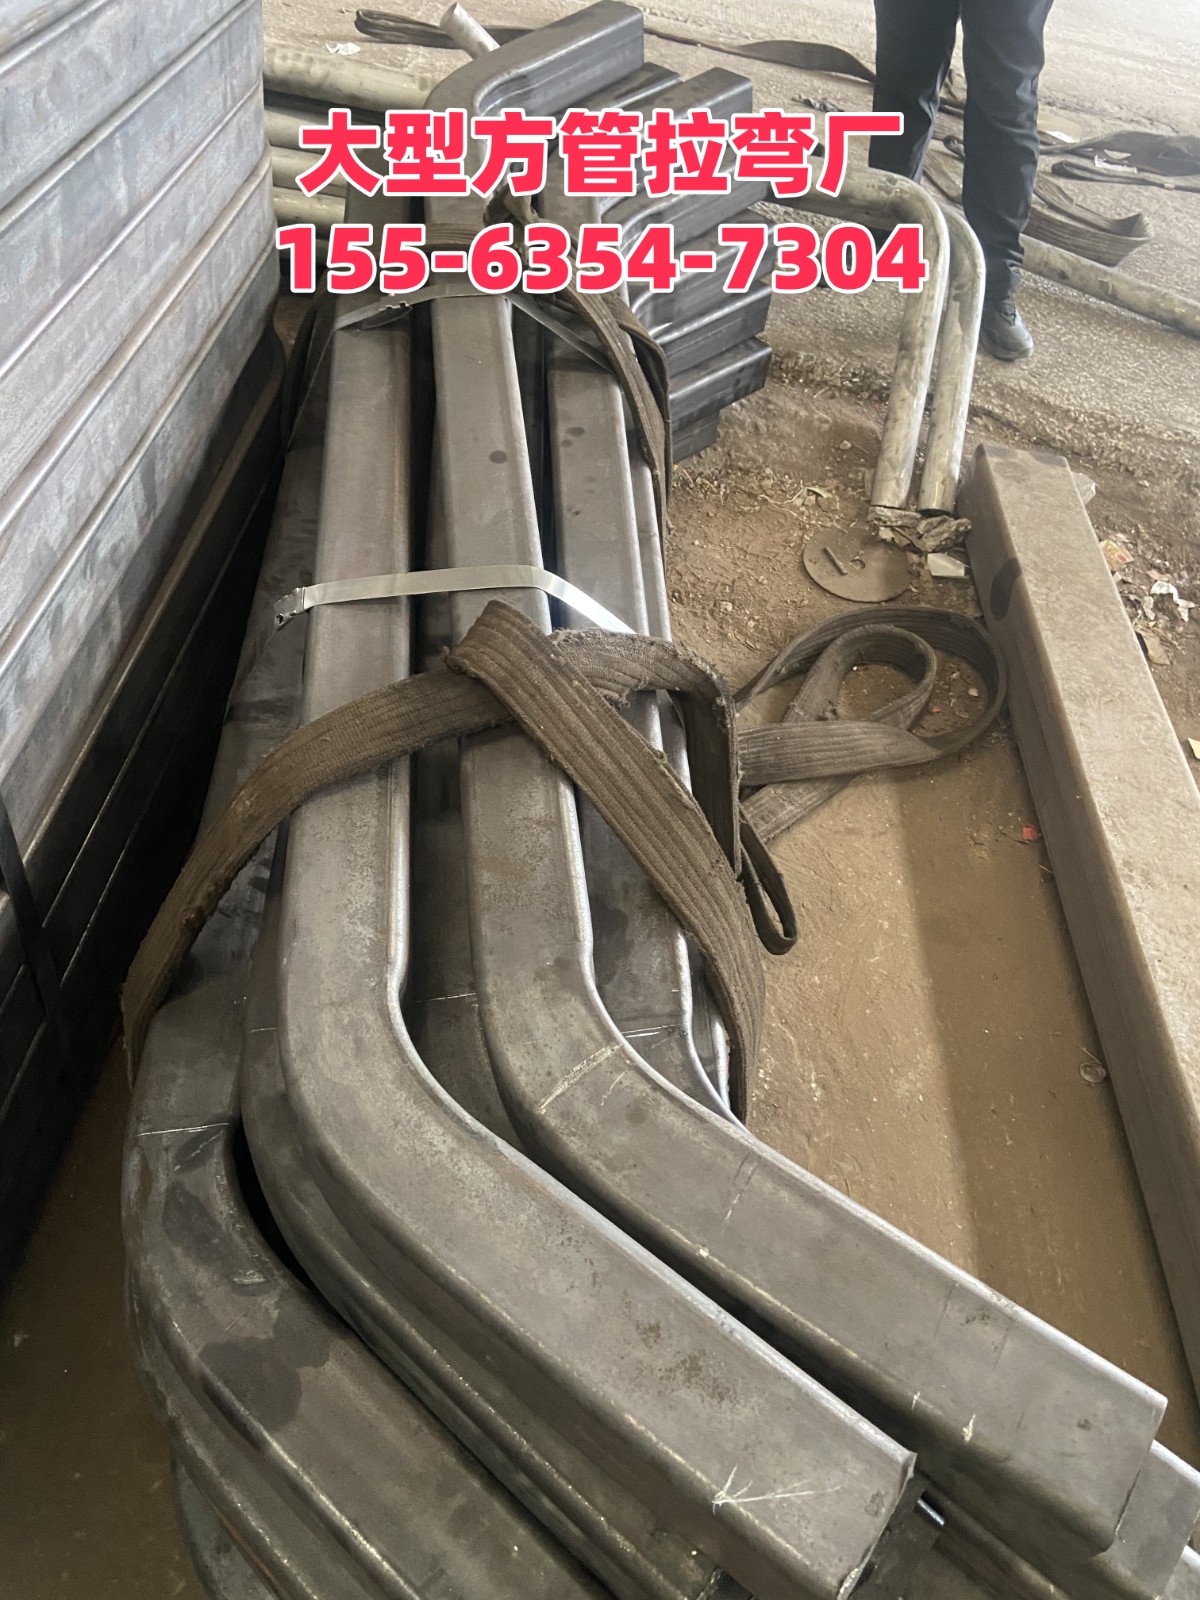
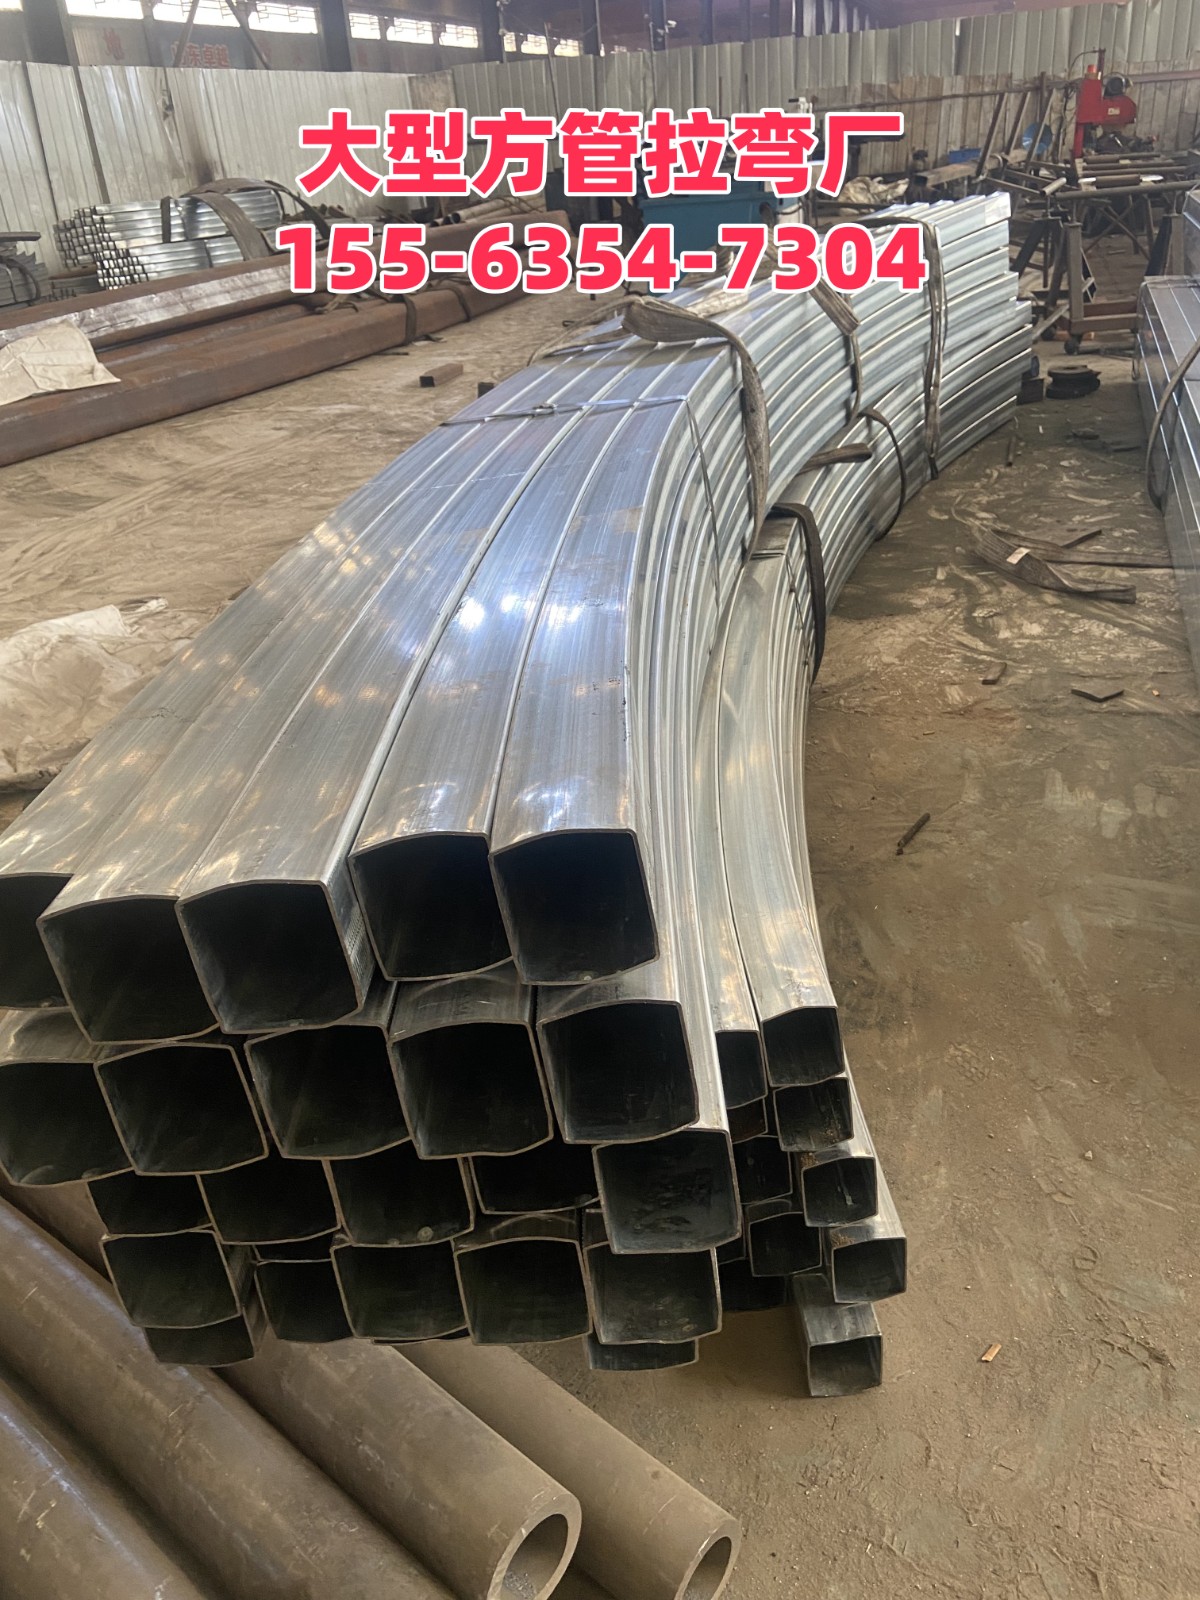
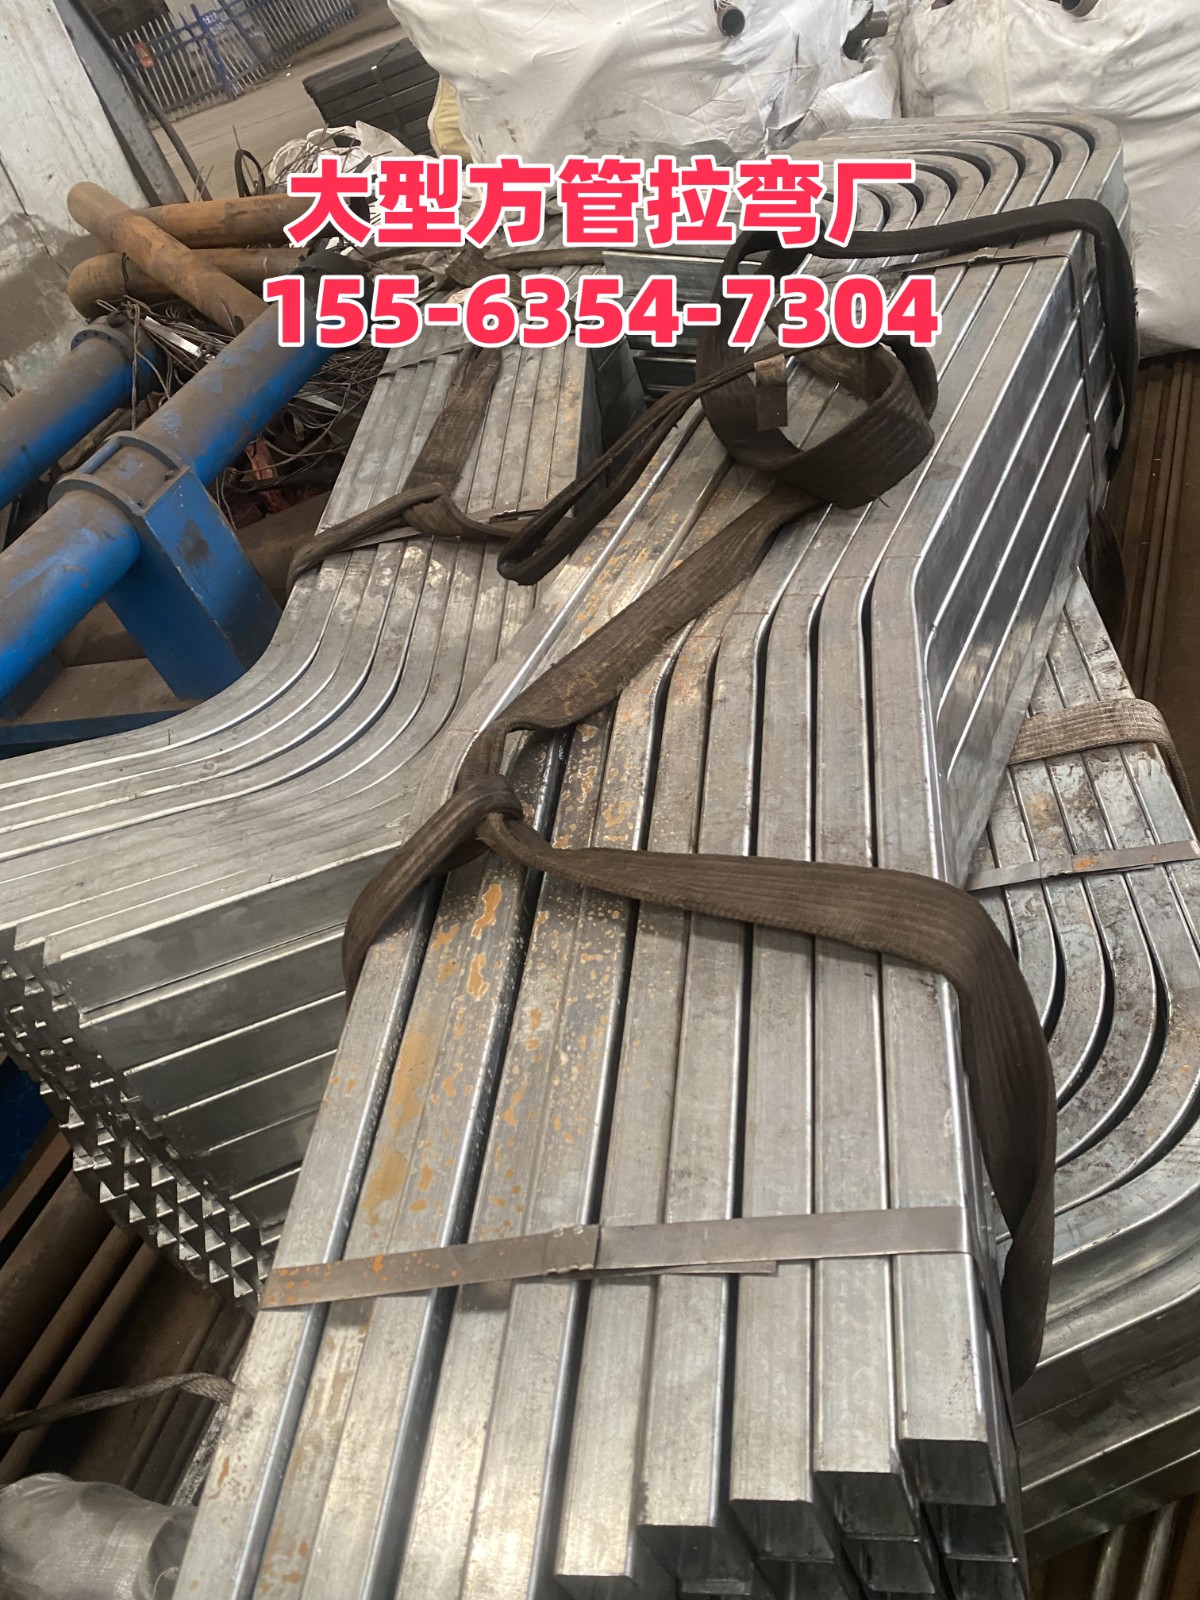
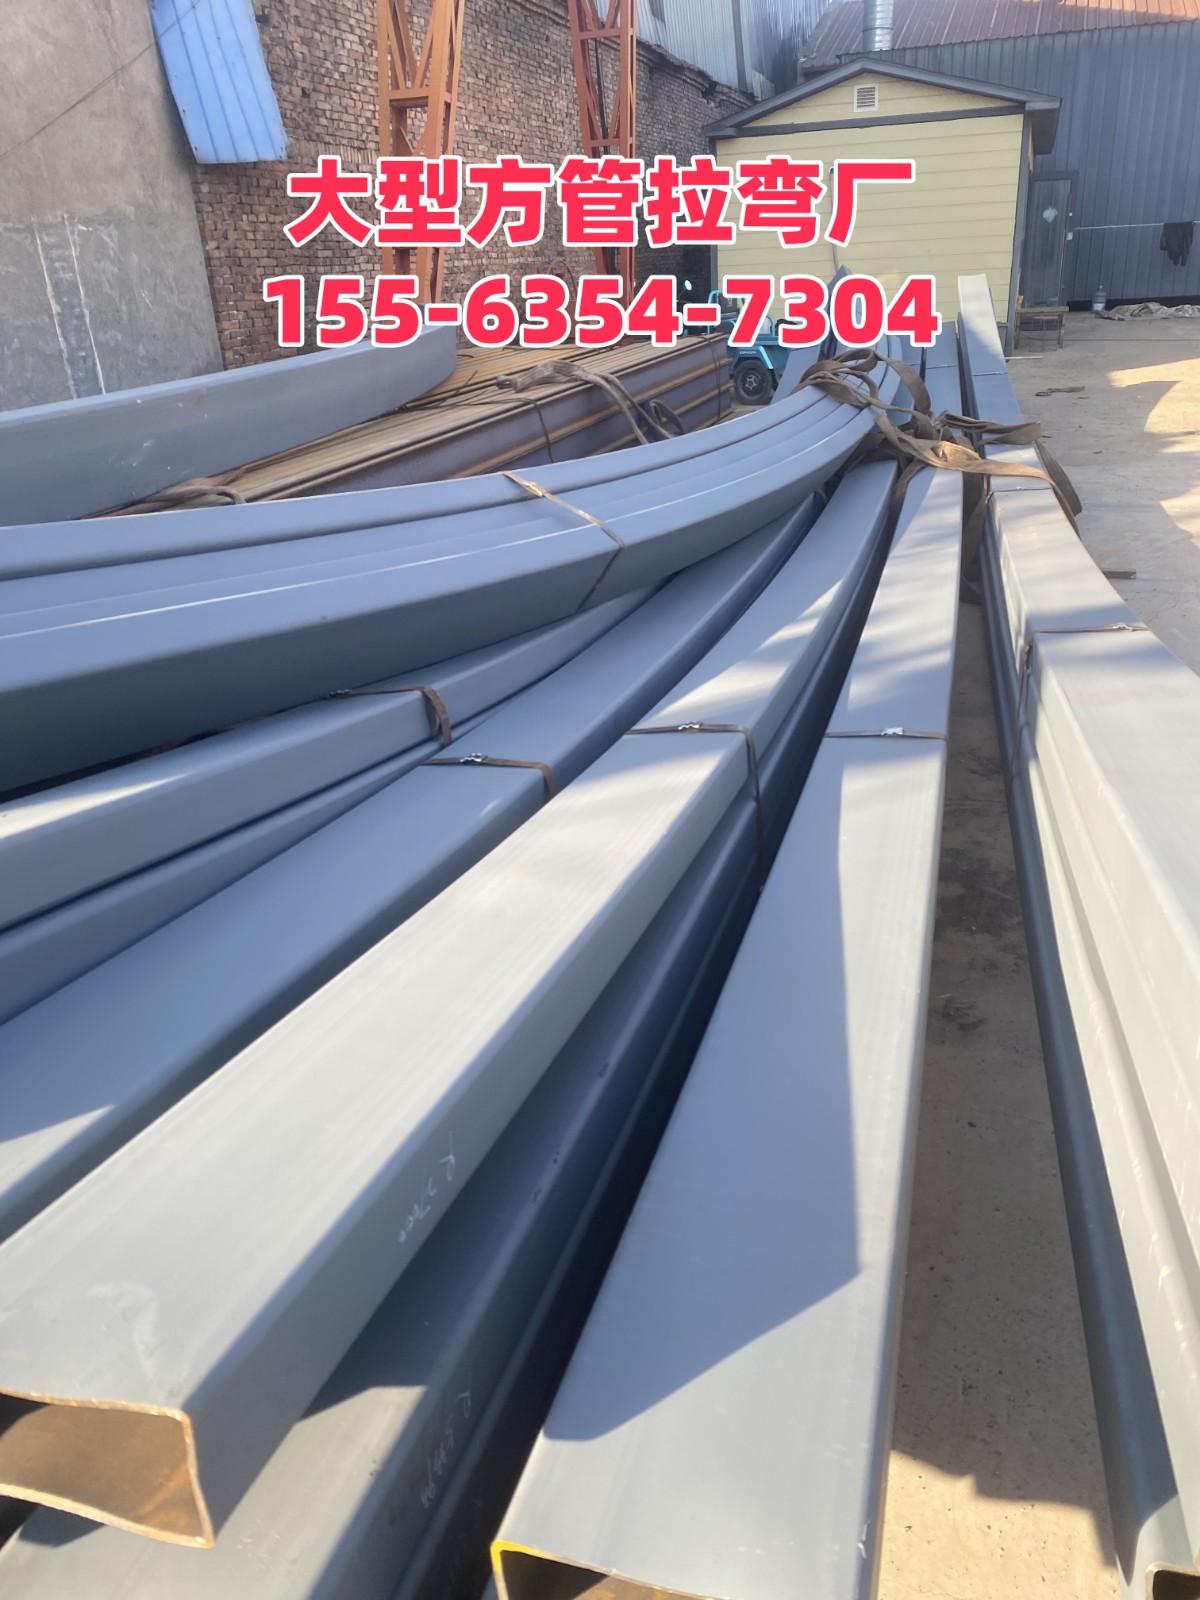
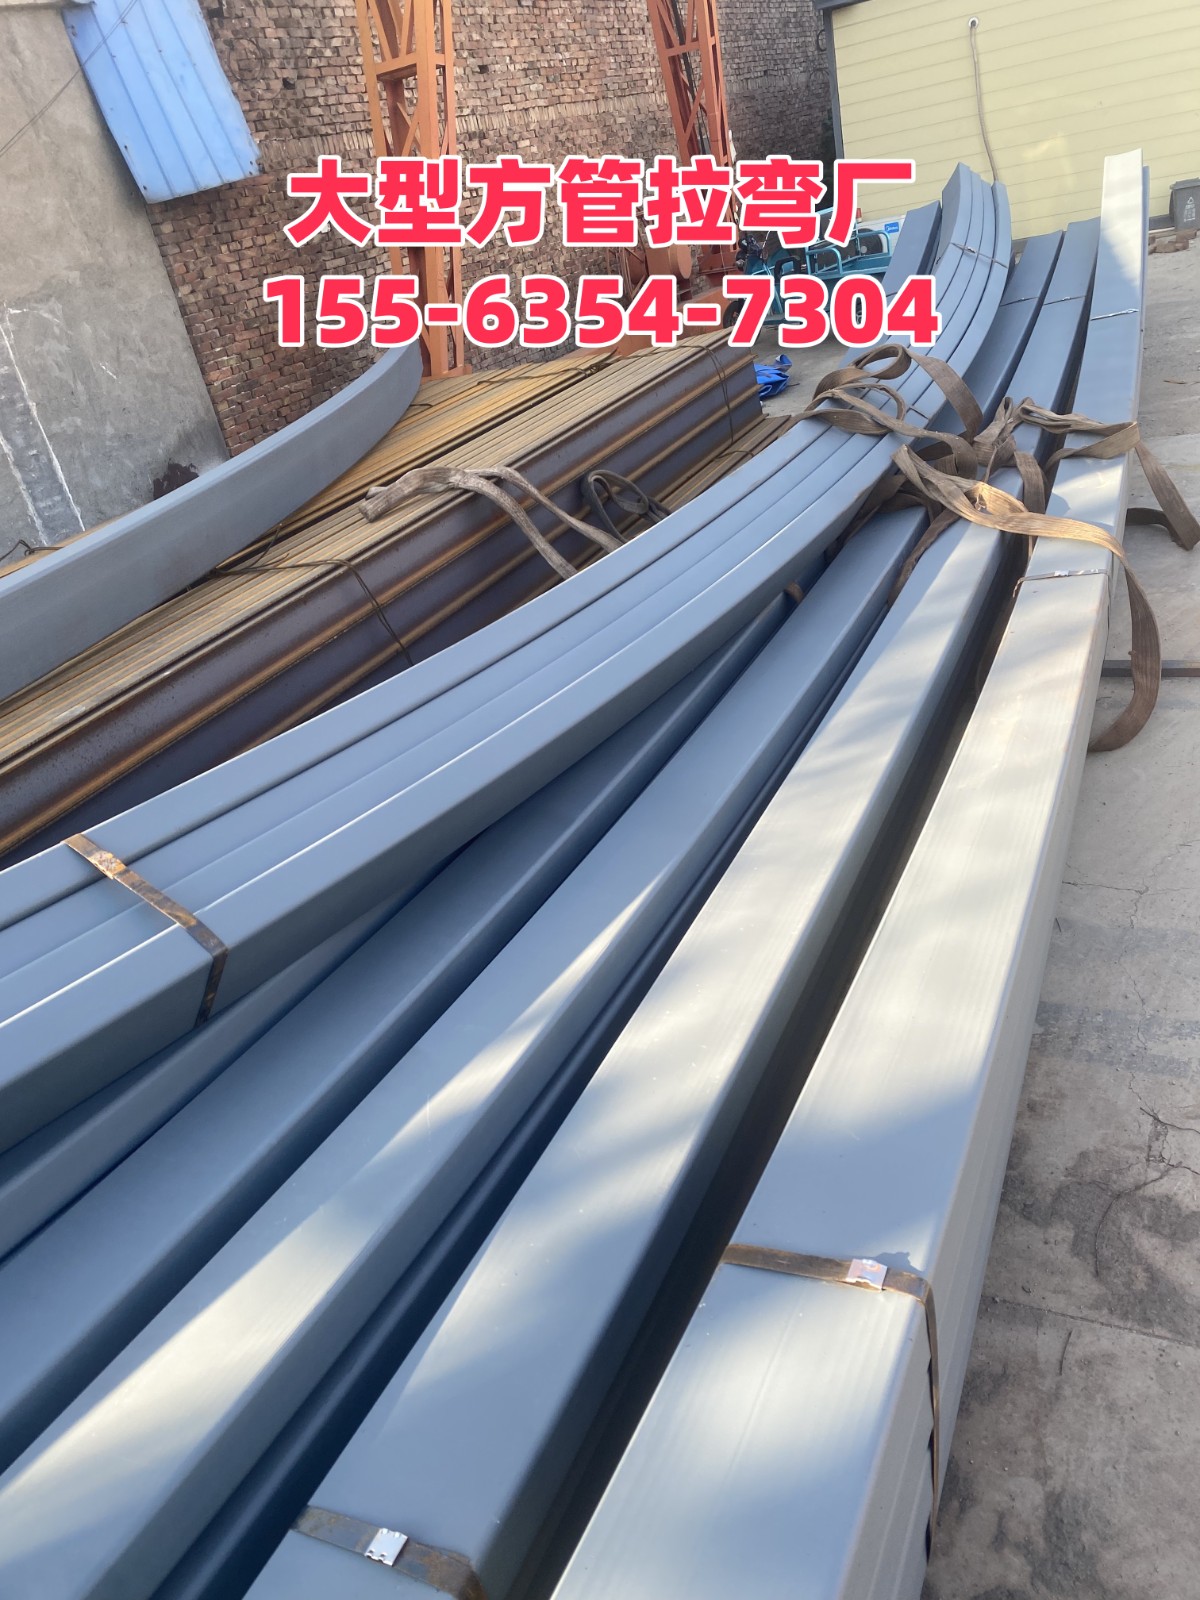
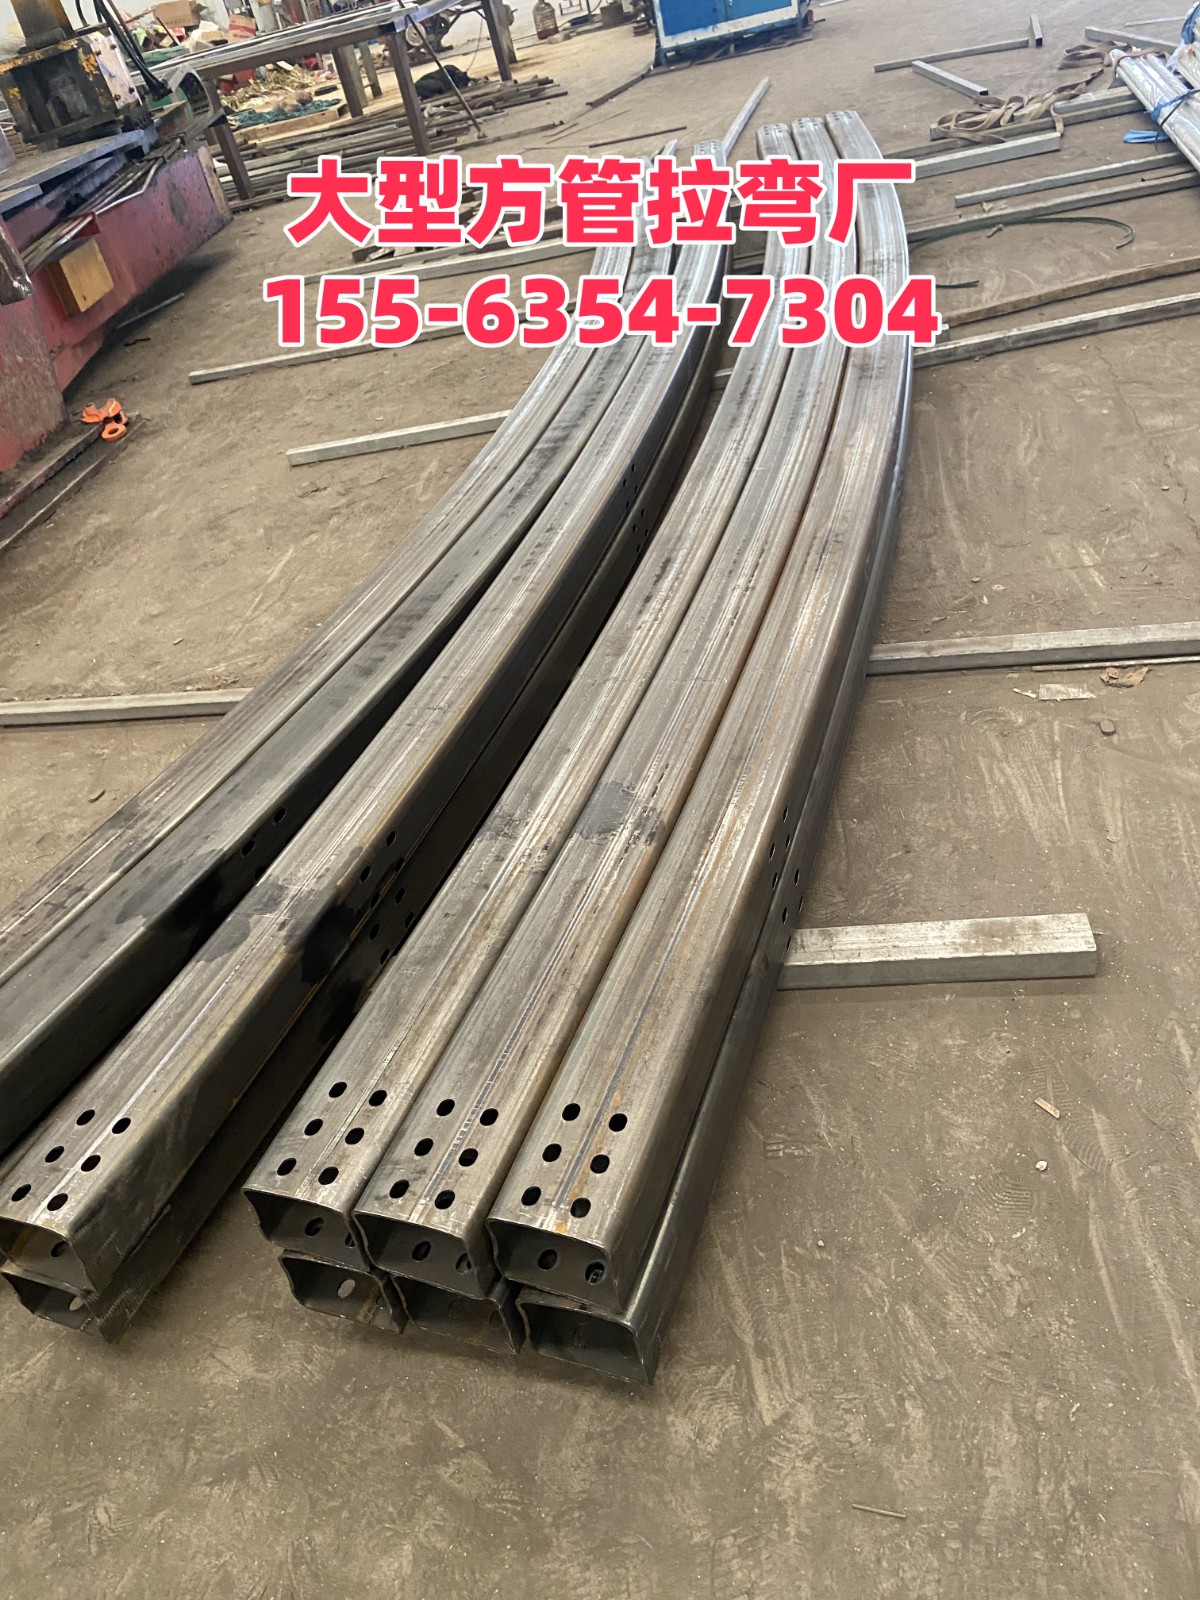
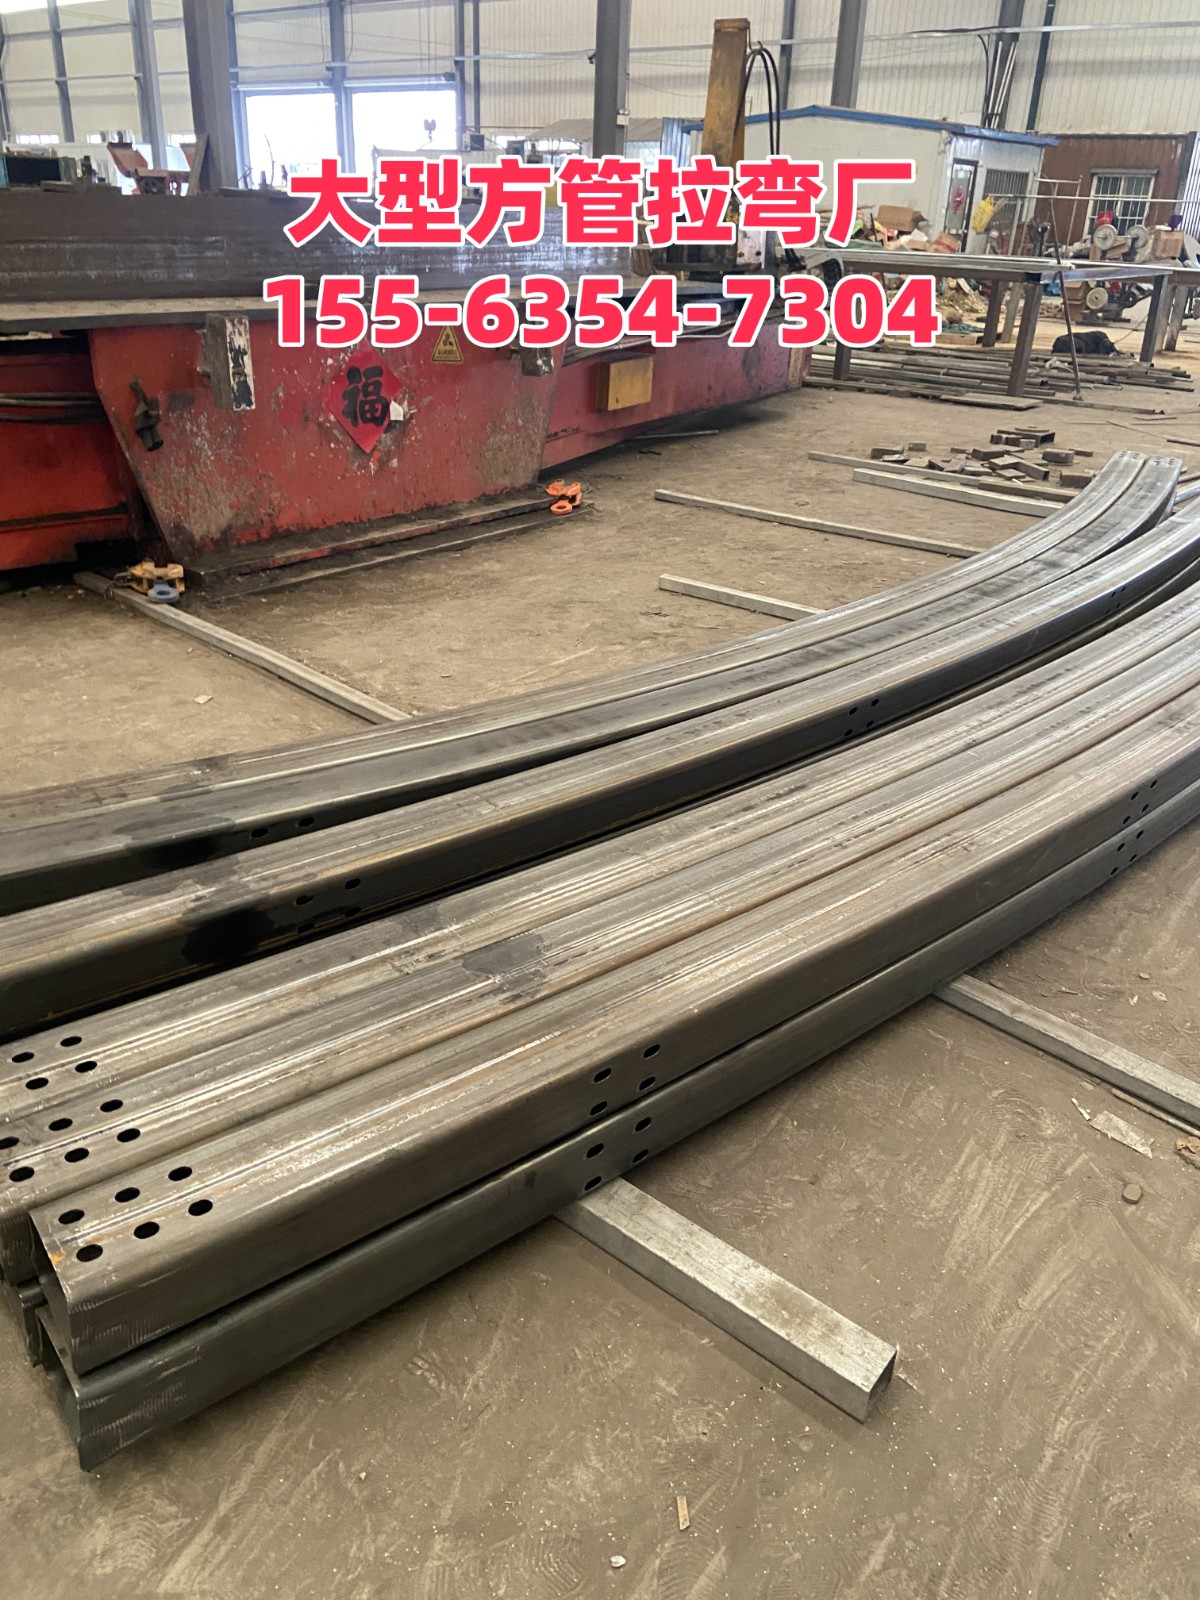
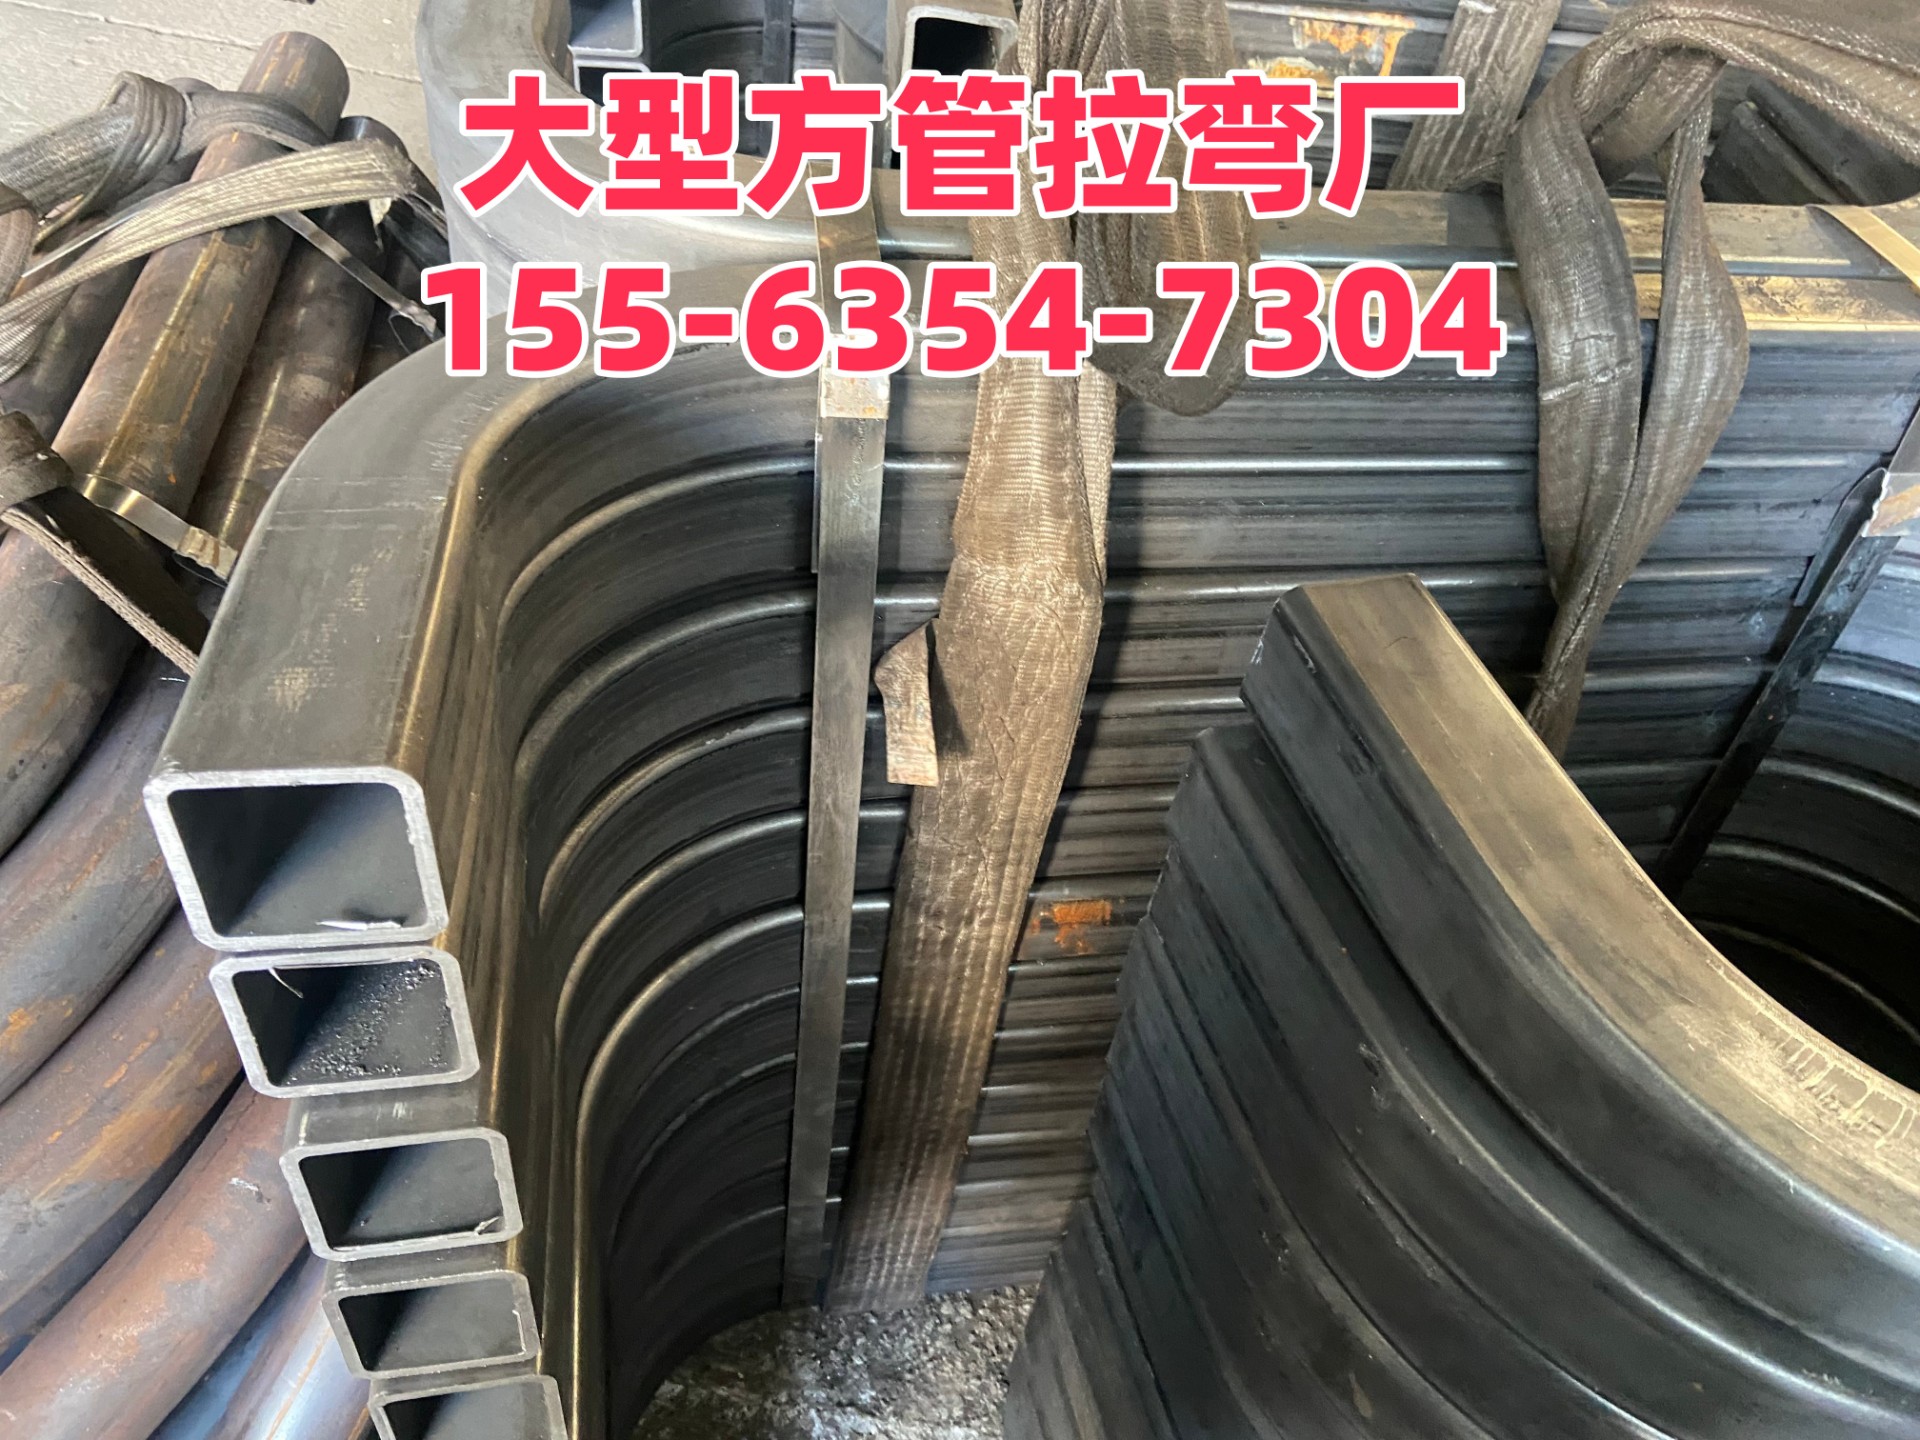
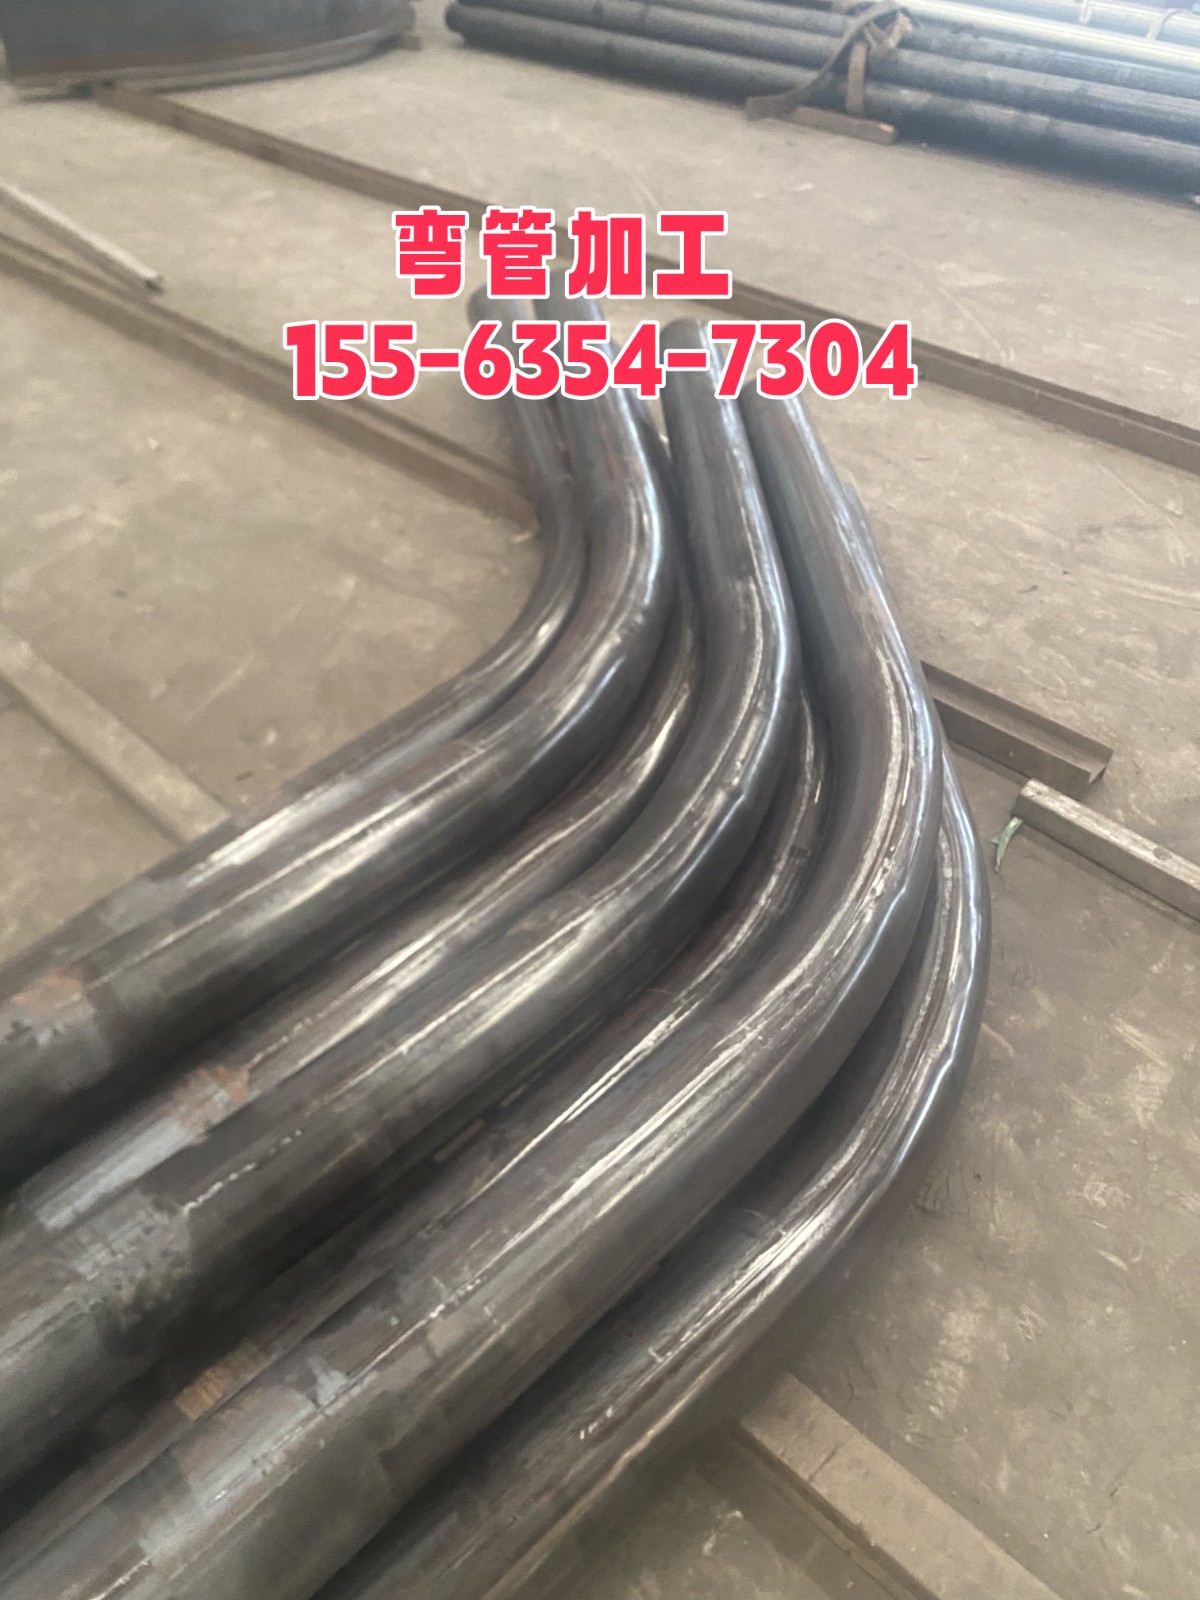
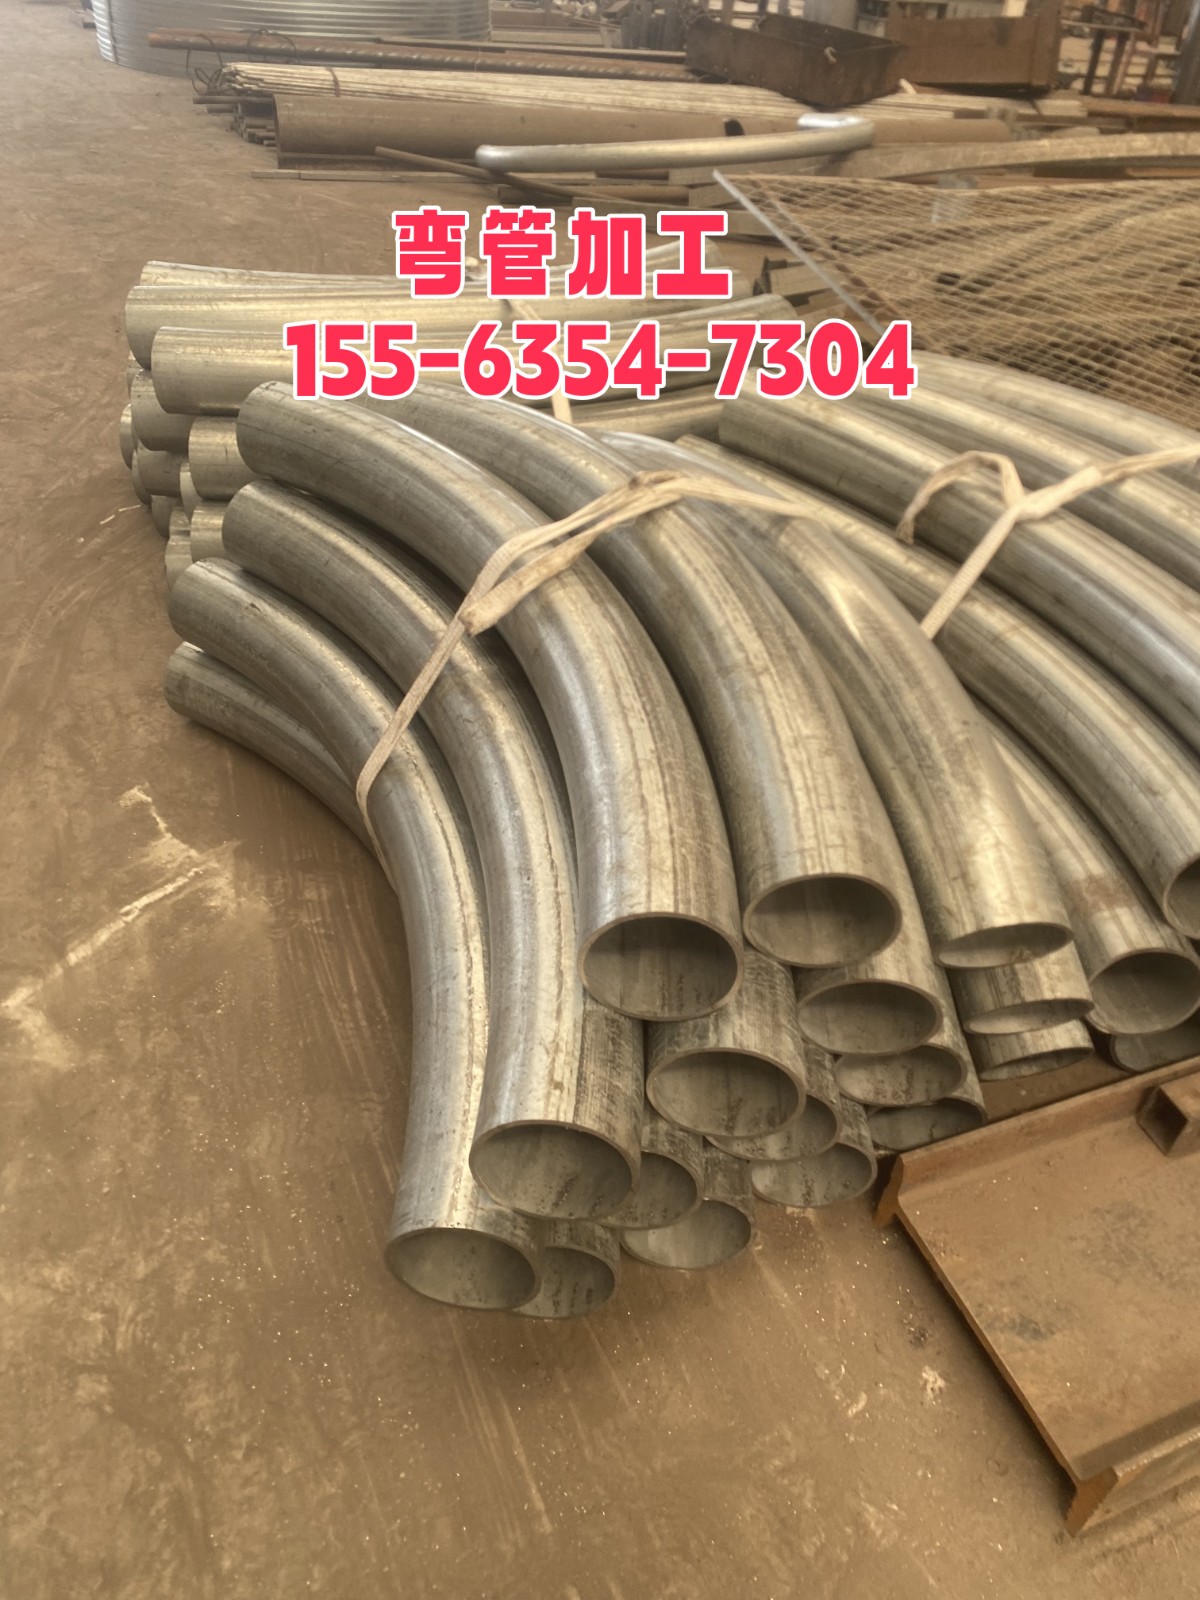
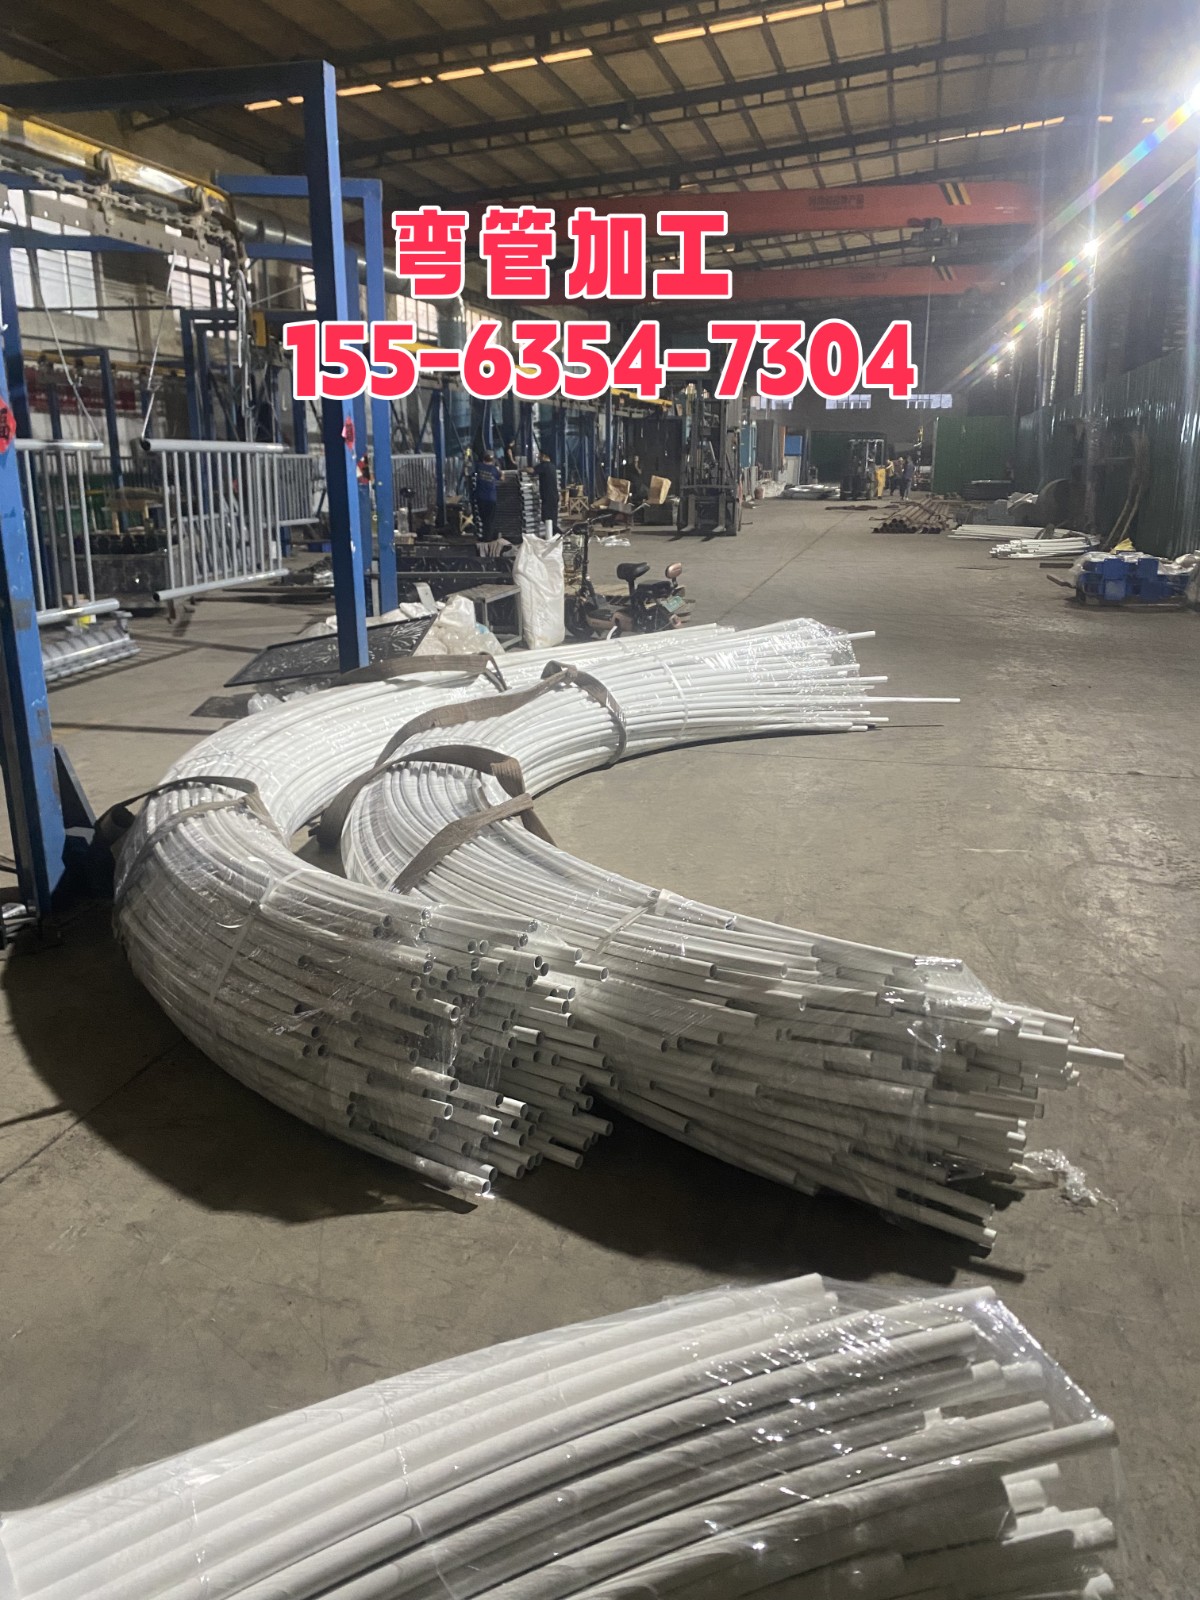
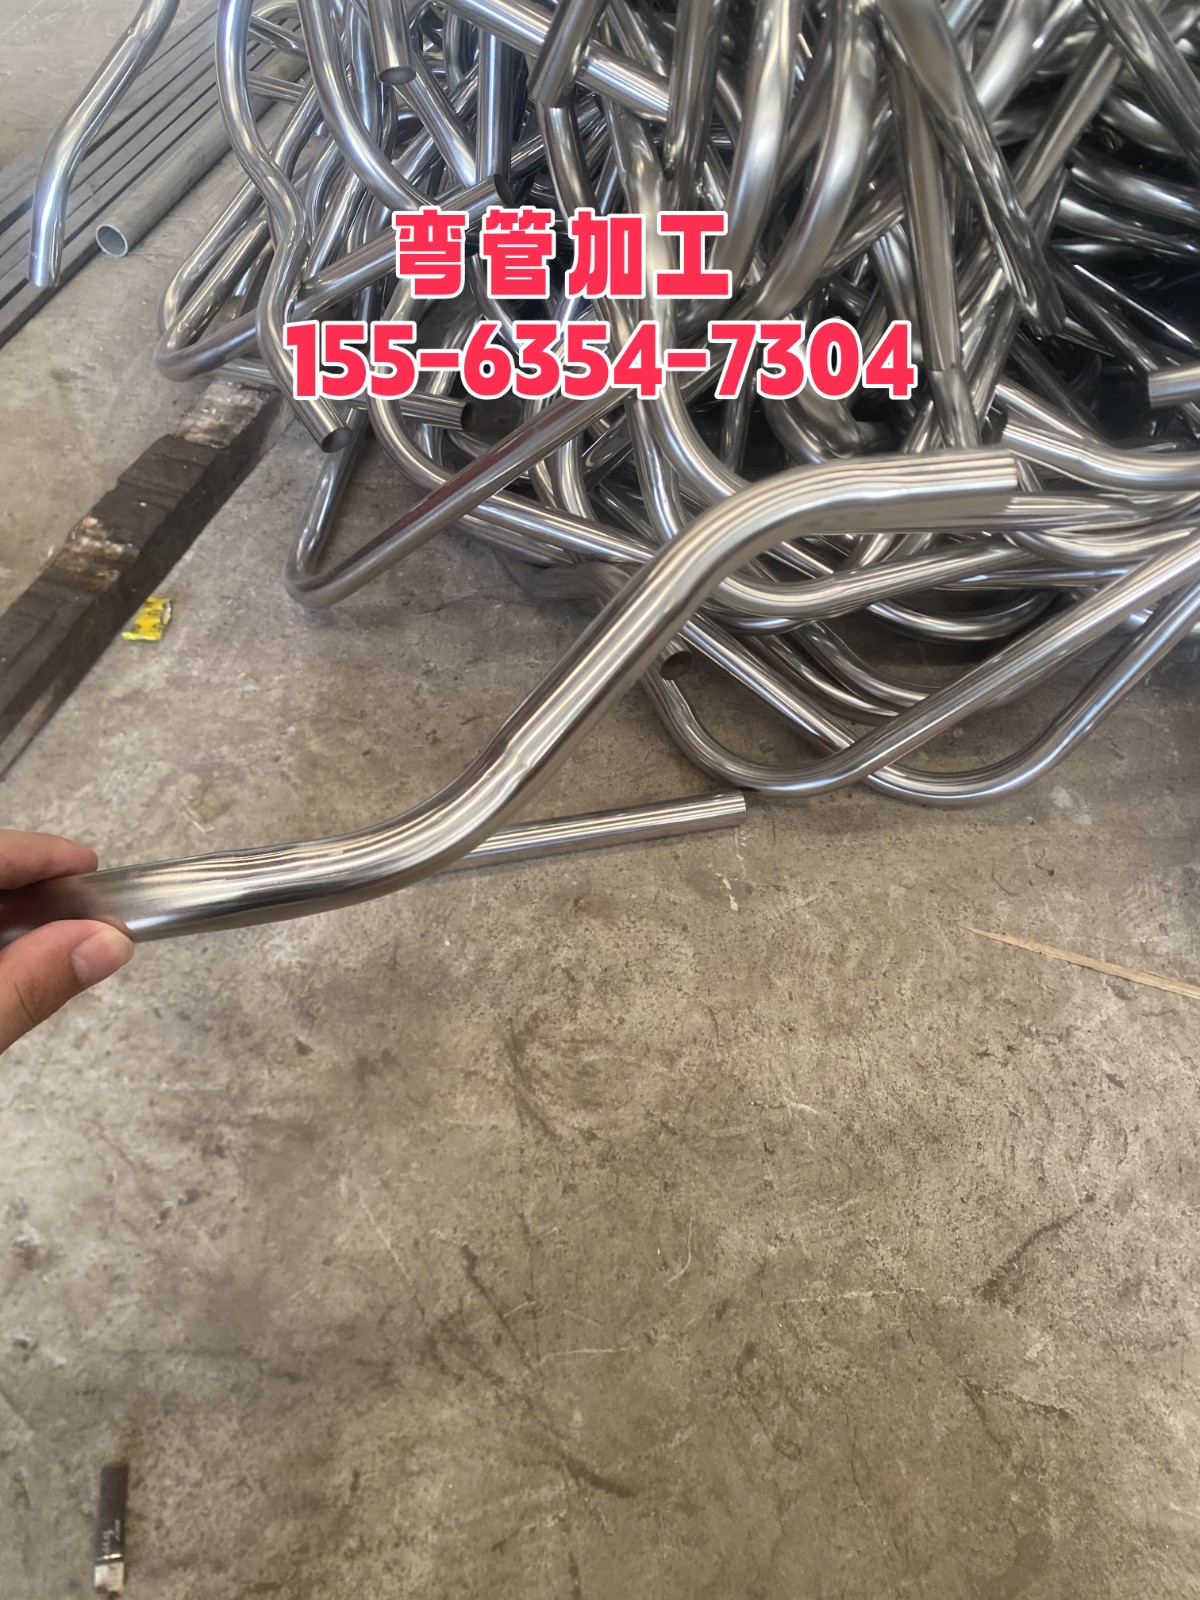
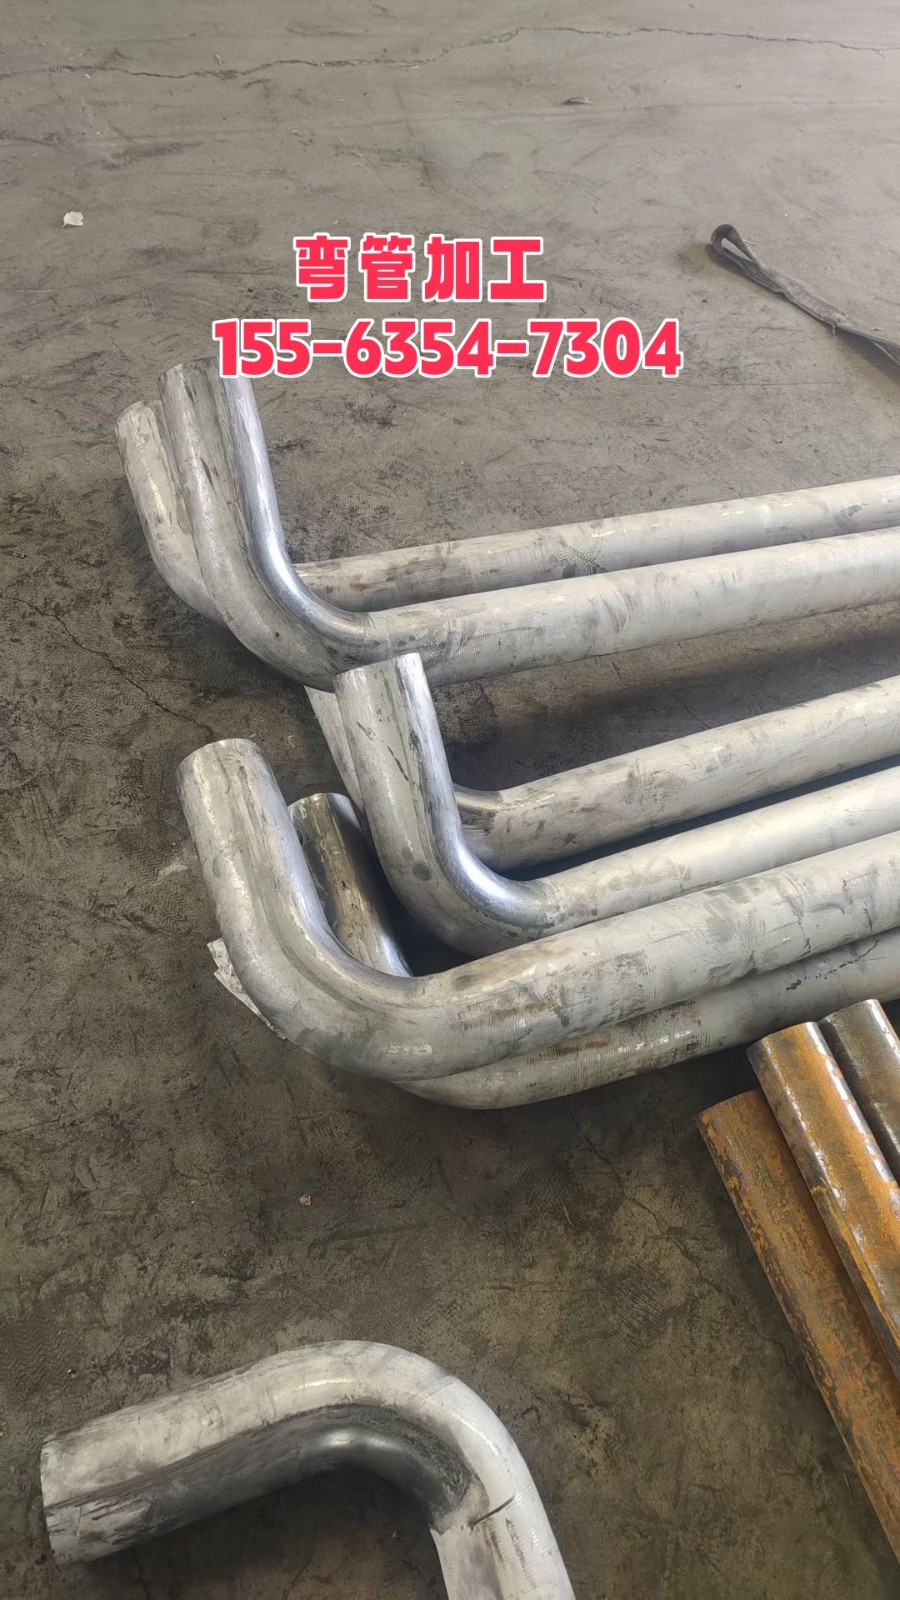
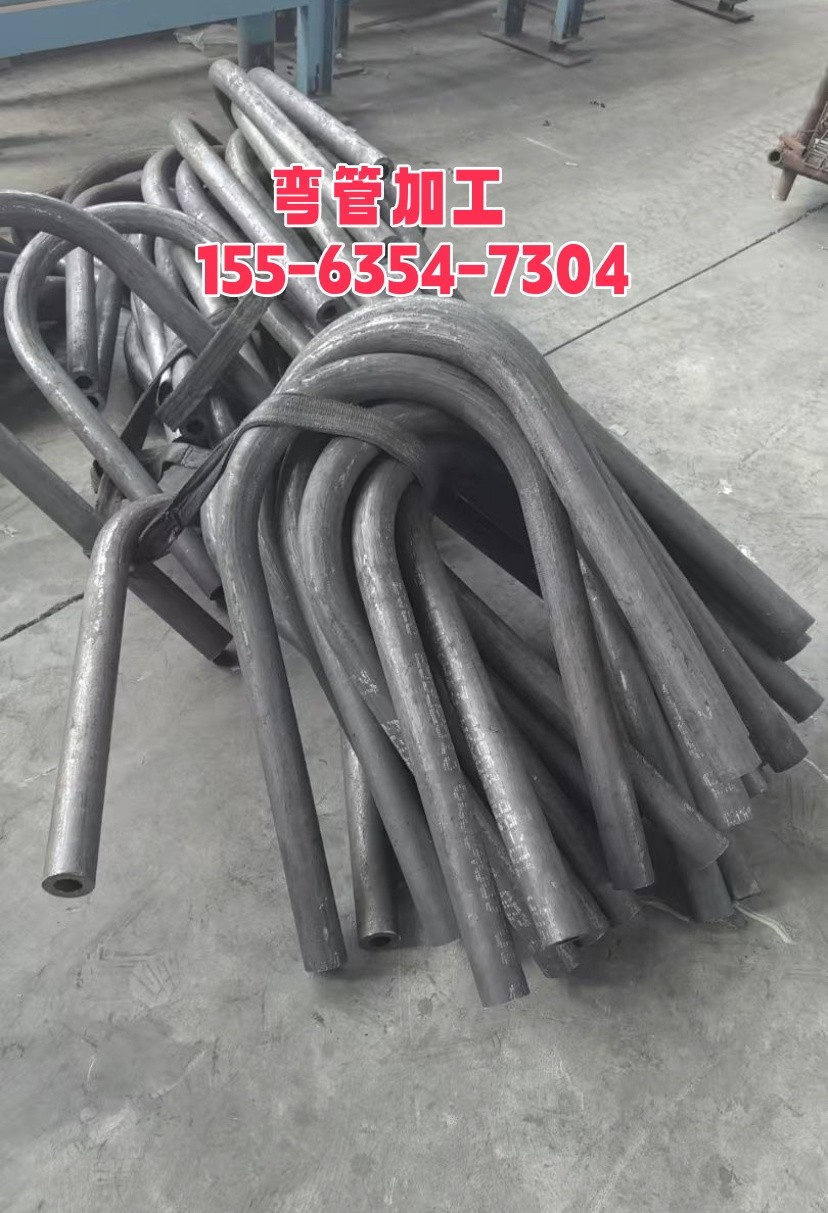
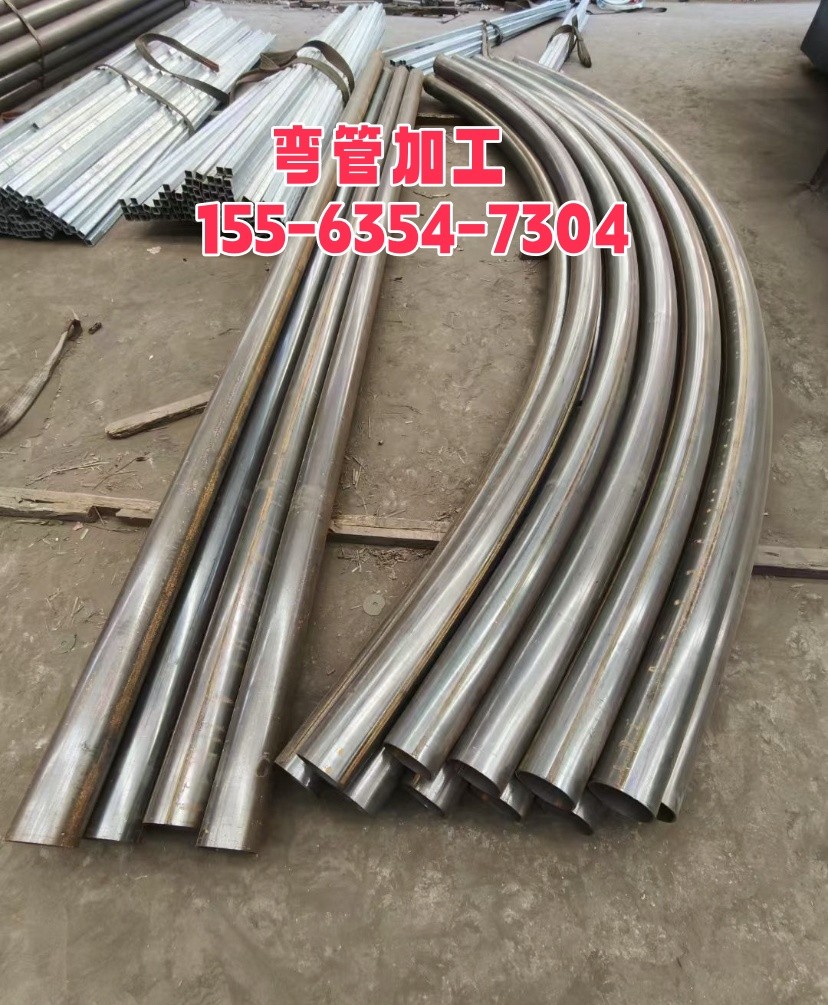
2026 年当下,大同性价比高的方管弯弧供应厂家哪个好,用这招做出来的东西,没人能看出是手工弯的,它到底有啥诀窍?
企业概况
在大同及周边区域,从事方管弯弧加工的厂家不少,但真正能实现高精度、大截面、复杂曲面一次成型,并保证批量一致性的供应商,重鸿型材拉弯厂是值得重点考察的一家。该公司专注为建筑工程、交通设施、工业装备领域提供方管弯弧、拉弯、滚弯、热弯一体化成型方案,尤其擅长方管、矩管、H型钢、槽钢、铝合金型材等复杂截面的空间曲面成型。联系人:连经理;手机号:15863586460;联系地址:大同。核心优势包括:专业拉弯成型技术团队占比32%;配置三维数控拉弯机、全伺服型材弯曲中心、五轴CNC型材加工线;拥有型材冷弯回弹补偿算法与模具快换系统;累计18项实用新型专利、4项发明专利;高新技术企业认证;可加工大截面300mm×150mm型材,弯曲半径范围200mm至8000mm;单支加工长度可达12米;标准订单72小时内发运,急单可压缩至36小时。

产品方案与行业应用
重鸿型材拉弯厂的产品体系围绕方管弯弧及相关型材曲面成型展开,主要服务于建筑幕墙异形骨架、工业窑炉耐热钢弯弧组件、交通设施护栏、车间设备支架等场景。对于采购方来说,最关心的几个问题是:方管能不能弯出光滑的圆弧、手工弯与机器弯的差别、批量件尺寸是否一致、交货周期能否配合工地进度。以下从几个核心产品维度逐一说明。
方管弯弧(RM-CNC800型数控拉弯机)
这是重鸿型材拉弯厂的主力产品,适用于铝合金、不锈钢、Q235、Q355等材质的方管、矩管弯弧。该设备采用三维数控拉弯技术,重复定位精度达到±0.15mm,可加工最大截面300mm×150mm的型材。对于采购方而言,选择方管弯弧时最需要关注的是板厚和弯曲半径:板厚在2mm到6mm之间的方管,弯弧后表面不会出现明显褶皱或起皱;弯曲半径在200mm到8000mm范围内均可实现,且弧面光滑,看不出手工弯痕。验收时,建议用样板或卡尺随机抽检5%的弯弧件,核对弧长、弦高和端口尺寸是否与图纸一致。另外,该设备配备模具快换系统,如果项目需要多种规格的弯弧件,换模时间短,不会影响整体交货周期。
三维滚弯线(TH-1650型)
对于长度超过6米、弯曲半径较大的方管或矩管,推荐使用TH-1650三维滚弯线。该设备适配Q235、Q355等结构钢型材,弯曲半径范围200mm至8000mm,单支加工长度可达12米。在工程采购中,像大型厂房的车架、体育馆的穹顶骨架、桥梁的护栏扶手,往往需要长尺寸的弯弧件,这时滚弯方式的优势就体现出来了——成型速度快,表面无划伤,圆弧过渡均匀。采购方在下单时,需要提供型材的截面尺寸、壁厚、弯曲半径和弧长,厂家会据此设定伺服液压系统的成型速率,确保每根型材的弯曲弧度一致。交付时,可以提供每批次产品的弯弧检测报告,便于施工现场验收。
热弯成型单元(HT-2200型)
大截面H型钢、方矩管材,如果冷弯难以成型或容易开裂,就需要采用热弯工艺。HT-2200热弯成型单元专攻此类大截面型材,加热温度控制精度±8℃,最大抗弯截面模量突破680cm^3。在工业窑炉耐热钢弯弧组件、重型设备底座、大型钢结构雨棚等场景中,热弯件能保证断面不变形、材料强度不受影响。采购方需要关注的点是:热弯后的型材是否需要后续热处理或表面处理?重鸿型材拉弯厂可以根据项目情况沟通,提供热弯+退火+喷砂等一站式服务。验收时,重点检查弯曲部位是否有裂纹、氧化皮是否去除干净,以及端口尺寸是否满足焊接要求。
企业能力与合作建议
从公司简介来看,重鸿型材拉弯厂是一家具备自主生产、精密加工和售后技术支持的厂家,并非简单的贸易商或作坊式加工点。企业拥有占员工总数32%的专业技术团队,并配置了三维数控拉弯机、全伺服型材弯曲中心、五轴CNC型材加工线等精密装备,同时依托型材冷弯回弹补偿算法与模具快换系统两项核心技术,能确保异形曲面构件的批量一致性。对于采购方来说,合作建议如下:
- 选型沟通:在下单前,最好将图纸或实际样品发至厂家,由技术团队评估弯曲半径、壁厚、材质是否适合现有工艺,避免因选型不当导致成品报废。
- 规格确认:方管弯弧的尺寸、弧度、数量、交货时间,需在合同中明确标注,尤其是公差要求(如±1mm或±2mm),不同项目对精度要求不同,厂家会根据需求调整工艺参数。
- 交付配合:标准订单72小时内发运,急单可压缩至36小时出库,但需提前沟通,确保模具和原材料库存充足。厂家在、设有区域服务中心,常备各型号模具及工艺辅料库存超2000套,能快速响应。
- 售后对接:售后服务体系以中心备件库为枢纽,辐射六大区域服务网点,承诺2小时内技术响应、24小时在线支持。每台设备(或每批加工件)享整机两年质保、模具一年质保,定期开展季度工况回访与精度校准。
服务区域
重鸿型材拉弯厂的生产基地坐落于大同,依托覆盖华北、华东的干线物流网络,标准订单72小时内发运,急单可压缩至36小时出库。因此,对于大同本地及周边区域的工程项目,物流时效和现场配合相对便利。采购方在下单时,需提供详细的收货地址,尤其是工地现场的具体位置(如偏远的产业园区、矿区、施工便道等),以便厂家评估是否需要加急发运或调整运输方式。如果项目涉及现场安装或合拢,建议提前与厂家沟通,看是否需要技术员到场指导,或提供BIM模型逆向校核服务(如幕墙领域已实践过,现场合拢精度偏差小于1.2mm)。对于山西省内其他城市或邻近省份的项目,也可通过物流直发,但需注意特殊地址(如山区、限高路段)的运输条件,及时与厂家货运人员对接。
常见问题
大同本地方管弯弧加工,手工弯和机器弯价格差多少?怎么保证圆弧光滑?
手工弯主要靠人工敲打或简易模具弯制,效率低、弧度不均匀,且容易在方管表面留下锤印或褶皱。机器弯(如数控拉弯机、滚弯机)通过伺服液压系统控制成型速率,配合回弹补偿算法,弯出的圆弧光滑均匀,看不出手工痕迹。价格方面,机器弯的单件加工费通常比手工弯高出20%-40%,但考虑到批量生产时的人工成本、废品率和返工率,机器弯的综合成本反而更低。重鸿型材拉弯厂采用数控拉弯机,重复定位精度±0.15mm,弯弧后表面平整,无划伤,验收时可通过样板比对或弧长测量确认。
方管弯弧交货周期多久?急单能加急吗?需要提供哪些资料?
标准订单72小时内可发运,如果急单,可压缩至36小时出库,但需提前与厂家确认模具和原材料库存是否充足。下单时,采购方需要提供以下资料:方管的截面尺寸(长×宽×壁厚)、材质牌号(如Q235、Q355、铝合金6063等)、弯曲半径、弧长、数量、公差要求(如±1mm或±2mm)。如果项目有特殊要求(如热弯后需退火、喷砂或倒角),也需一并说明。厂家技术团队会出具工艺方案,确认后安排生产。交付时,可提供每批次产品的弯弧检测报告,便于现场验收。